
Automatické CNC laserové stroje: Od začiatočníkov až po profesionálov
Posledná aktualizácia: 2026-10-28 10:37:25
Za posledných pár rokov sa rozšírilo automatické CNC laserové obrábanie, ktoré sa rozšírilo z hobby obchodov do malých prevádzok, škôl, ale aj čisto priemyselných výrobcov. Zvýšená konkurencia na trhu tiež znamená, že výber správneho CNC laserového stroja na rezanie, gravírovanie, značenie, leptanie, čistenie a zváranie bude ťažší ako kedykoľvek predtým. Väčšina chlapov nevie, kde začať. STYLECNC by sme vám radi pomohli počas celého procesu výberu, nie tým, že by sme vám navrhli žiadnu konkrétnu CNC laserovú súpravu, ale skôr tým, že by sme vás viedli k vlastnému rozhodnutiu v súlade s vašimi potrebami a rozpočtom. Predtým, ako nájdete správnu CNC laserovú rezačku, gravírku, značkovač, leptač, čistič a zváračku na začatie alebo rozvoj vášho podnikania, je potrebné vedieť veľa vecí. Aby sme vám pomohli získať správne informácie, tu je niekoľko základných informácií o CNC a laseroch, ktoré potrebujete vedieť. Táto príručka sa bude venovať tomu, čo musíte zvážiť pri určovaní, ktorá CNC laserová súprava je pre vaše podnikanie najlepšia.
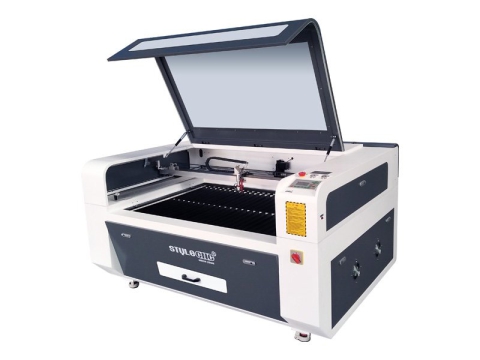
STJ1390
$3,500 - $5,500
Lacný CO2 Laserové gravírovanie 60W, 80W, 100W, 130W, 150W, 180W
Lacný CO2 laserový gravírovací stroj s 60W, 80W, 100W, 130W, 150W,180W možnosti napájania sa používajú pre drevo, látku, kožu, sklo, akryl, papier, plast, kameň.
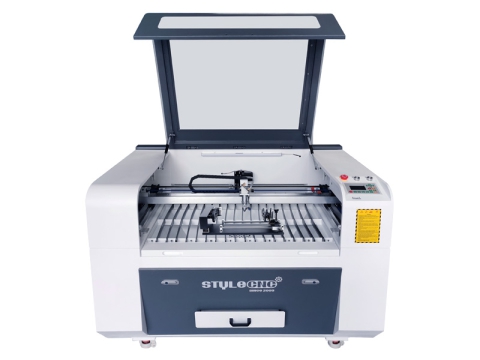
STJ9060
$2,600 - $3,600
Najlepší malý laserový gravírovač 2026 pre začiatočníkov
Najlepší malý laserový gravírovač 2026 je mini laserový gravírovací stroj základnej úrovne s kompaktnou štruktúrou pre začiatočníkov na gravírovanie a rezanie remesiel, umenia, darčekov.
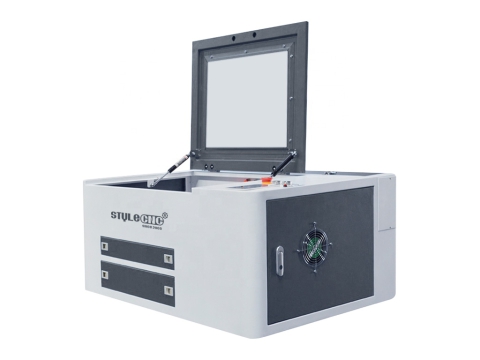
STJ6040
$2,400 - $2,600
Cenovo výhodný malý stolný laserový gravírovací stroj
Malý stolný laserový gravírovací rezací stroj s 40W/60W CO2 laser tube je cenovo dostupný hobby laser s kompaktným dizajnom pre domáce použitie a malé firmy.
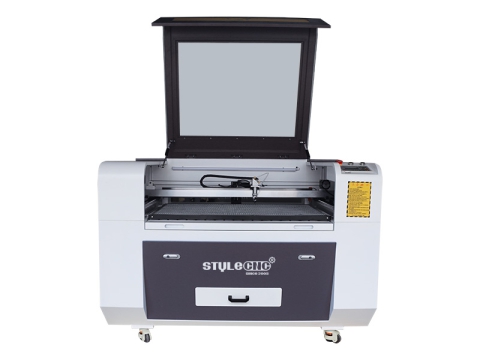
STJ9060
$2,600 - $3,600
2026 Najlepšie hodnotený laserový gravírovací stroj na drevo na predaj
Hľadáte najlepší laserový gravírovací stroj na drevo na rezanie, leptanie, gravírovanie dreva, preglejky, MDF? Pozrite si recenziu na najlepšie hodnotený laserový gravírovací stroj na drevo z roku 2026, ktorý je na predaj za najlepšiu cenu.
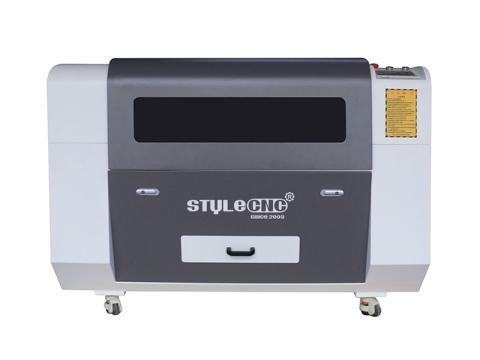
STJ9060
$2,600 - $3,600
Hobby laserový rytec na plast, akryl, sklo, polymér
STJ9060 hobby laserový gravírovač s 2x3 Stolová doska na rezanie a gravírovanie plastu, akrylu, skla, gumy, polyméru a dreva pre hobbyistov, malé firmy a domáce dielne.

STJ1390-2
$3,800 - $6,500
Cenovo dostupný laserový rytec na kožu, látku, papier, džínsy
Cenovo dostupný laserový gravírovač s CO2 Laserová trubica je určená na rezanie, leptanie a gravírovanie kože, látok, textilu, papiera, kartónu, džínsov a vlákien.
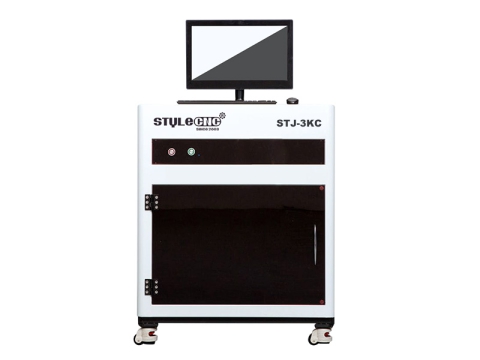
STJ-3KC
$15,000 - $18,000
2026 Najlepšie 3D Laserový kryštálový gravírovací stroj na predaj
3D Podpovrchový laserový gravírovací stroj na kryštály je najlepší gravírovací stroj v roku 2026 na vytváranie personalizovaných bublinových gravírov, darčekov, suvenírov, umenia, remesiel, trofejí z kryštálu a skla.
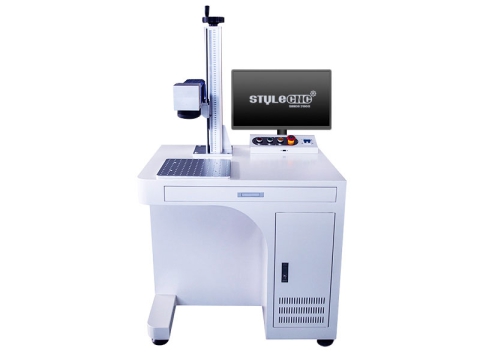
STJ-50F-D
$2,400 - $4,200
50W Vláknový laser na hlboké gravírovanie kovov
Laserový stroj na hlboké gravírovanie s 50W vláknový laserový zdroj je najlepší kovový laserový rytec na reliéfne leptanie a značenie, ako aj na rezanie tenkých kovov.
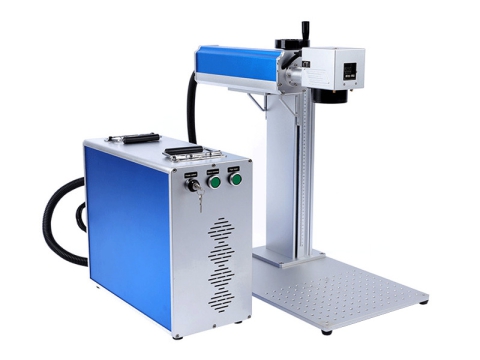
STJ-50F-S
$2,400 - $6,500
Najlepší laserový gravírovač 2026 pre textúrovanie pištole a rukoväte
Najlepší lacný laserový gravírovací stroj v roku 2026 na bodkovanie zbraní a textúrovanie rukoväte s IPG generátor vláknového laseru pre 2D/3D farebné gravírovanie alebo hlboké gravírovanie na pištole.
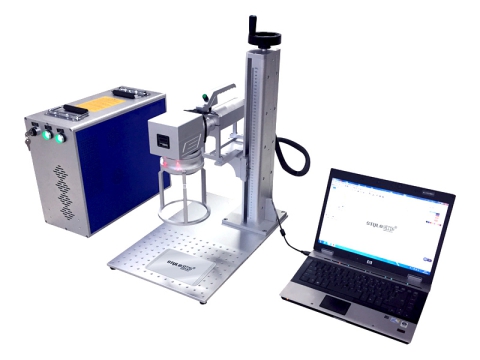
STJ-30F-H
$1,400 - $2,500
Mini ručný vláknový laserový značkovací stroj 20W, 30W, 50W
Mini ručný vláknový laserový značkovací stroj s 20W, 30W, 50W, 100W Power Options je kompaktný a prenosný pre jemné gravírovanie kdekoľvek v interiéri aj exteriéri.
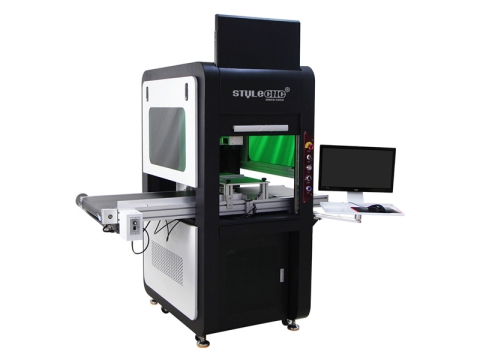
STJ-50F-C
$6,200 - $9,000
Laserový značkovací stroj s CCD Vizuálny polohovací systém
Najlepší stroj na značenie vláknovým laserom s CCD Systém vizuálneho polohovania sa používa na hromadnú výrobu s nízkymi nákladmi s diverzifikovanými a komplexnými gravírovaniami a rezmi.
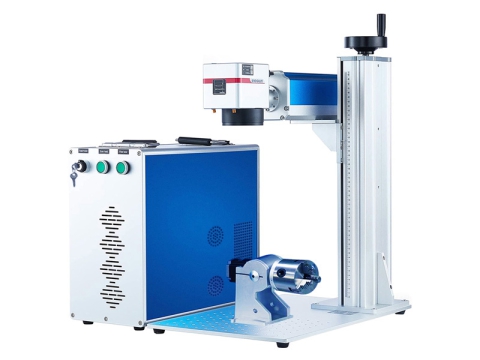
STJ-30FM-S
$2,500 - $5,800
Cenovo dostupný vláknový laserový gravírovací stroj na farebné značenie
Cenovo dostupný vláknový laserový gravírovač na farebné značenie je určený na leptanie čiernej, bielej, šedej a farieb na kovy z nehrdzavejúcej ocele, titánu a chrómu.
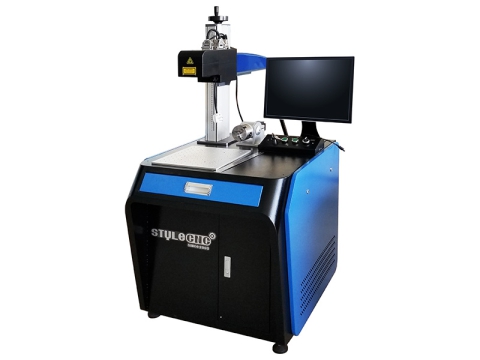
STJ-100FM-3D
$6,800 - $8,800
3D Vláknový laserový značkovací stroj na textúrovanie kovov
3D vláknový laserový značkovací stroj je 5-osový laserový textúrovací systém na leptanie 3D zakrivené kovové povrchy a hlboké gravírované textúry a reliéfy na kovových formách.
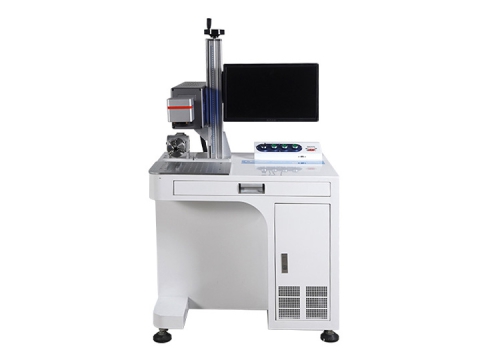
STJ-30C
$4,000 - $6,500
CO2 Laserový značkovací stroj na sklo, akryl, plast
2022 najlepšie CO2 laserový značkovací stroj sa používa na gravírovanie plastov, akrylu, skla. Teraz cenovo dostupné CO2 stolný laserový značkovací systém na predaj za obstarávaciu cenu.
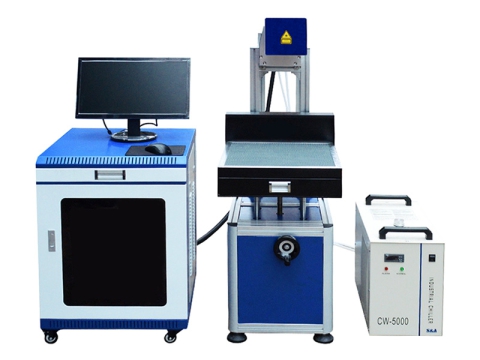
STJ-80C
$4,700 - $5,500
low Cost CO2 Laserový značkovací stroj na kožu a látky
nízke náklady CO2 laserový značkovací stroj sa používa na personalizáciu kože, látky, džínsov, textilu. Teraz lacné CO2 laserový značkovací systém na predaj za obstarávaciu cenu.
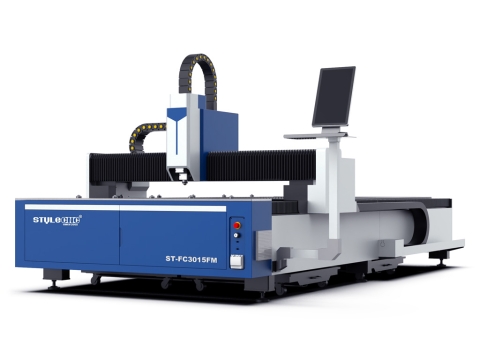
ST-FC3015FM
$15,000 - $43,000
Najlepšia laserová rezačka na plech 2026 na predaj (1500W - 6000W)
Najlepší laserový rezač plechu 2026 je automatický CNC laserový rezací stroj na kov v plnej veľkosti 1500W na 6000W možnosti napájania pre diely, značky, umenie a remeslá.
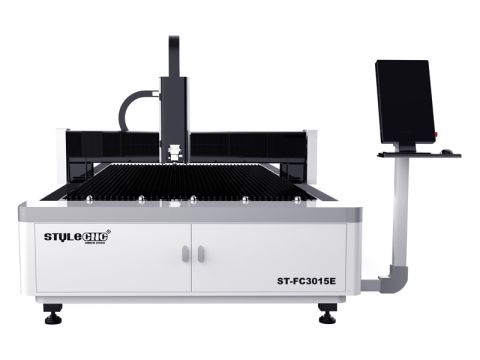
ST-FC3015E
$12,800 - $16,000
Najvyššie hodnotený vláknový laserový rezací stroj 2026 na predaj - 2000W
Najpopulárnejší a najlepšie hodnotený vláknový laserový rezací stroj na kovovýrobu je dostupný za prijateľnú cenu s možnosťami výkonu 1500W, 2000W, 3000W.
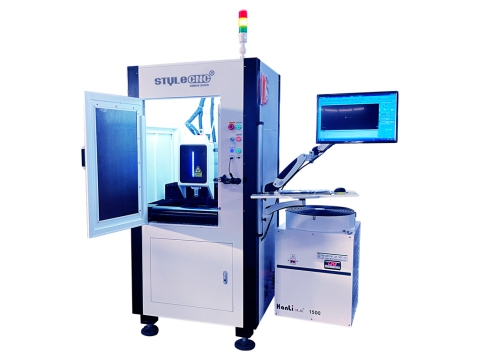
ST-FC3030
$12,200 - $14,500
Mini laserová rezačka na kovové šperky na striebro, zlato, meď
Hľadáte presnú laserovú rezačku na výrobu kovových šperkov zo striebra, zlata, medi, nehrdzavejúcej ocele? Pozrite si mini kompaktný laserový rezač šperkov na predaj.
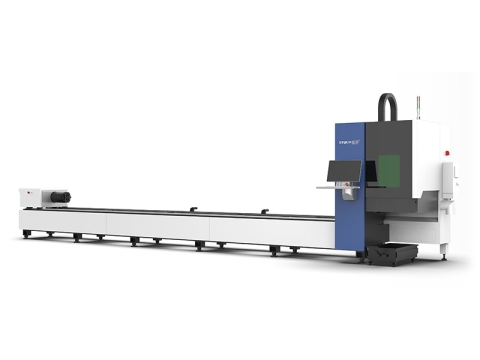
ST-FC6020T
$20,800 - $56,800
2026 Najlepšie hodnotený stroj na rezanie rúrok vláknovým laserom na predaj
Najlepší stroj na rezanie rúrok vláknovým laserom z roku 2026 je automatický CNC rezač kovových rúrok, ktorý sa používa na vytváranie tvarov a kontúr na štvorcových, okrúhlych, obdĺžnikových, oválnych a tvarovaných rúrkach.
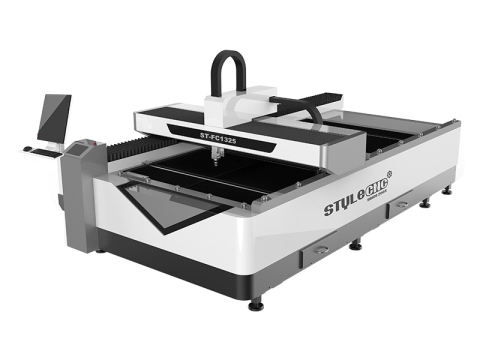
ST-FC1325
$14,000 - $18,500
2026 Najlacnejšie 4x8 Vláknová laserová rezačka z nehrdzavejúcej ocele 1500W
2026 najlacnejšie 4x8 laserový rezací stroj na nerezovú oceľ s 1500W vláknový laser môže rezať kovy menej ako 2mm hliník, 3-4 mm nehrdzavejúca oceľ, 12mm uhlíkovej ocele.
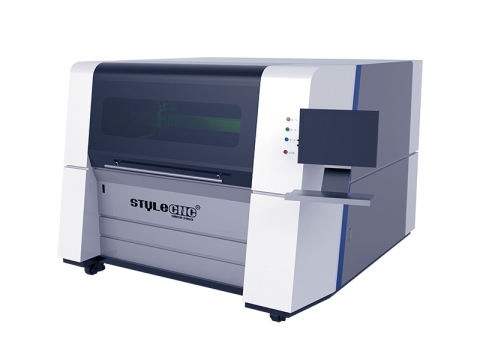
ST-FC1390
$17,000 - $31,000
Malá laserová rezačka na kov základnej úrovne pre začiatočníkov
ST-FC1390 malá kovová laserová rezačka s vláknovým laserovým generátorom je kompaktný základný vláknový laserový rezací systém pre nadšencov a domáce použitie v malých podnikoch.
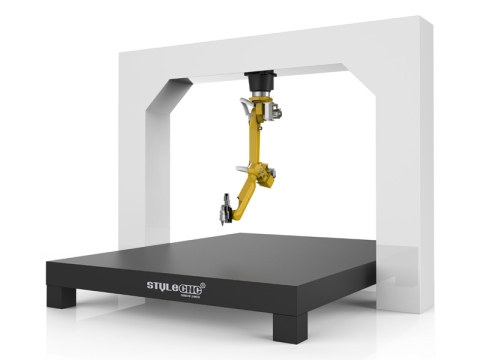
ST-18R
$46,000 - $78,000
Priemyselný 3D Robotický vláknový laserový rezací stroj na kov
Priemyselný 3D robotický vláknový laserový rezací stroj s 5-osovým robotickým ramenom pre 3D zakrivené kovové diely, kovové rúrky, autodiely, kuchynský riad, elektronické súčiastky.
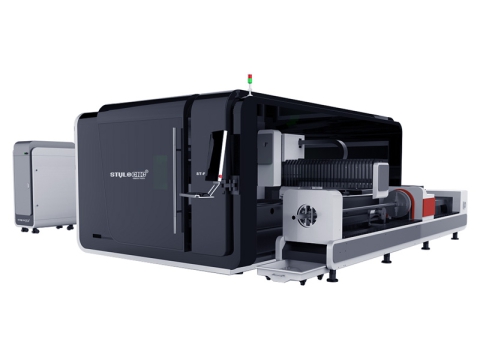
ST-FC3015GAR
$40,000 - $730,000
Dvojúčelový 6KW Vláknová laserová rezačka na plechy a rúrky
Dvojúčelové 6000W vláknový laserový rezací stroj na predaj za prijateľnú cenu s duálnymi funkciami na rezanie plechov, kovových dosiek, kovových rúrok a kovových rúr.
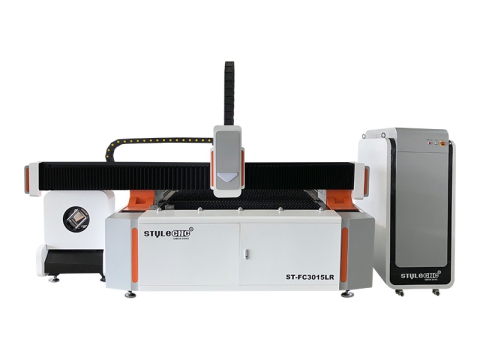
ST-FC3015LR
$19,800 - $46,000
5x10 Priemyselný vláknový laserový rezací stroj na kov na predaj
Cenovo dostupné 5x10 priemyselný vláknový laserový rezací stroj na kov na predaj za nákladovú cenu na rezanie plechov a rúr v jednom stroji na kovovýrobu.
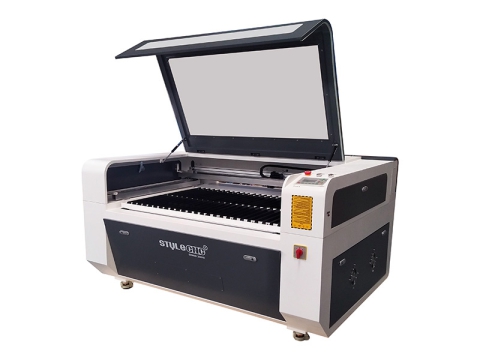
STJ1390
$2,850 - $10,000
2026 Najlepšie CO2 Laserová rezačka pre malé firmy a domáce použitie
2026 najlepšie CO2 Laserová rezačka je určená pre malé firmy, domácich používateľov a hobbyistov na gravírovanie a rezanie dreva, papiera, akrylu, plastu, skla, kože a látok.
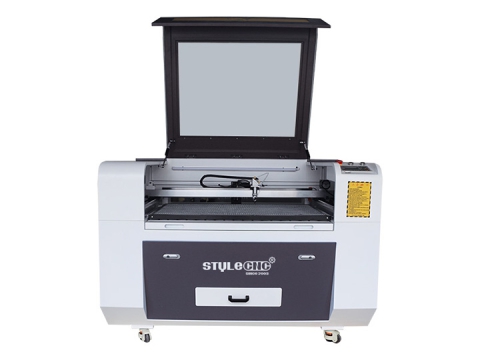
STJ9060
$2,800 - $4,000
Vstupný level CO2 Hobby laserová rezačka pre začiatočníkov
CO2 Hobby laserový rezací stroj pre začiatočníkov je základný systém na laserové gravírovanie a rezanie s 2x3 stolové súpravy pre nadšencov, malé firmy, domáce predajne.
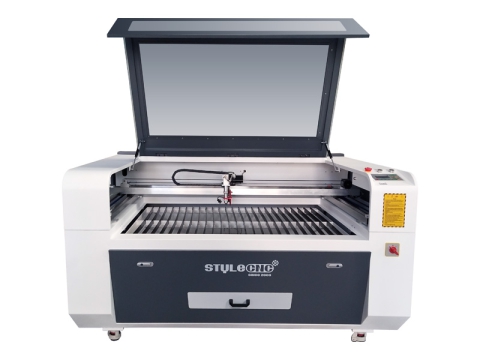
STJ1390
$3,500 - $10,000
100W Laserový gravírovací stroj na drevo na spracovanie dreva
100W laserový gravírovací stroj na drevo je cenovo dostupný CO2 Súprava laserovej rezačky pre začiatočníkov a začiatočníkov na gravírovanie a rezanie tvrdého dreva, preglejky, MDF, bambusu.
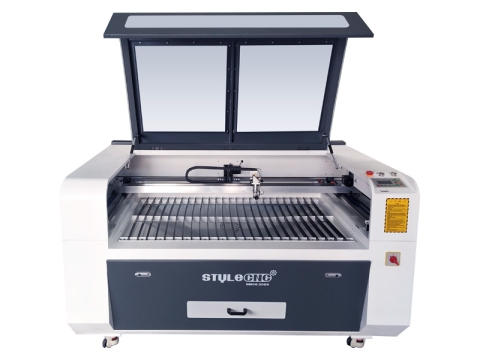
STJ1610
$3,200 - $12,000
Najlepší akrylový laserový rezací stroj 2026 na predaj
Najlepší akrylový laserový rezací stroj 2026 sa používa na rezanie plastov, čírych a farebných akrylových fólií ako písmen, čísel, znakov, log, vzorov, umenia a remesiel.
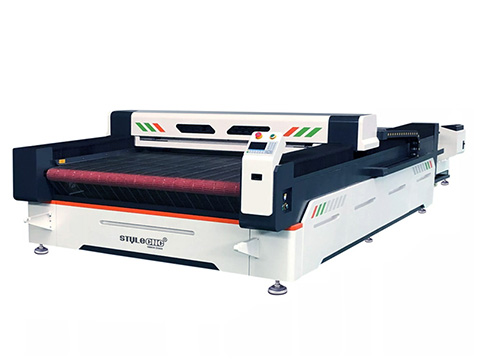
STJ1630A
$9,800 - $10,800
Najlepší laserový rezací stroj na priemyselné tkaniny 2026 na predaj
2026 najlepší priemyselný textilný laserový rezací stroj s veľkým dopravníkovým stolom a automatickým podávacím systémom pre odevy, odevy, módu v komerčnom využití.
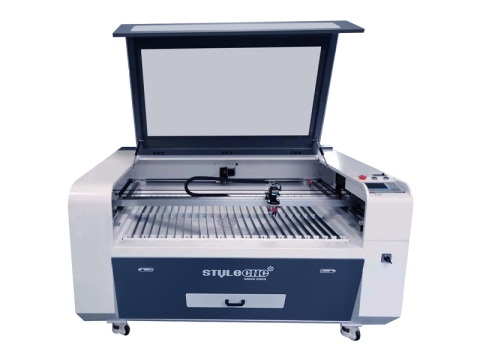
STJ1610-CCD
$4,500 - $12,700
CNC laserová rezačka s CCD Systém vizuálneho rozpoznávania kamery
CNC laserová rezačka integruje CCD Systém vizuálneho rozpoznávania pomocou kamery, ideálny na vytváranie zložitých vyšívaných odznakov z látok, ako sú prémiové látky, plátno a bavlnený keper.
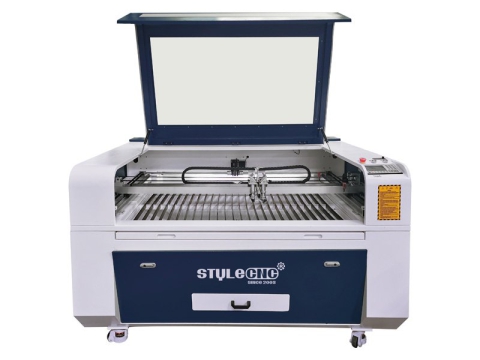
STJ1390-2
$4,200 - $11,000
Dvojhlavý CO2 Laserová rezačka papiera a kartónu
Dvojitá hlava CO2 laserová rezačka sa dodáva s 2 laserovými rezacími hlavami na rezanie papiera a kartónu na vytváranie personalizovaných pozvánok, kariet, makiet, úložných krabíc.
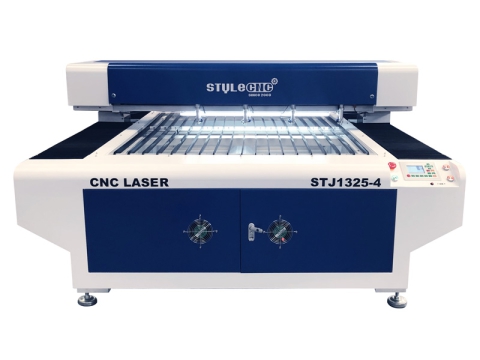
STJ1325-4
$8,400 - $20,000
Najpredávanejšie v roku 2026 4x8 Laserová rezačka na preglejku a MDF
2026 najpredávanejší cenovo dostupný 4x8 laserová rezačka so 4 laserovými hlavami dokáže rezať celú listovú preglejku, MDF, aby sa vytvorilo viacero projektov od 1 do 4 súčasne.
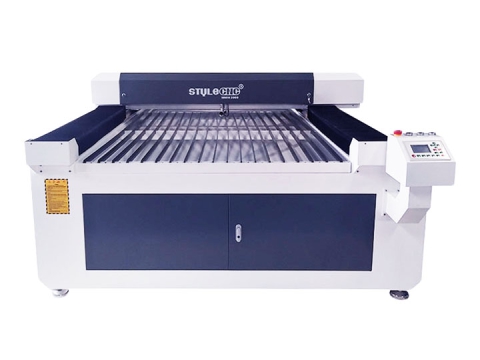
STJ1325
$5,200 - $10,800
Najlepší priemyselný laserový penový rezací stroj 2026 na predaj
Najlepší priemyselný laserový rezací stroj na penu z roku 2026 sa používa na rezanie peny EVA, peny EPS, peny XPS, polystyrénu, peny PE, gumy na výrobu zákazkových penových projektov a plánov.
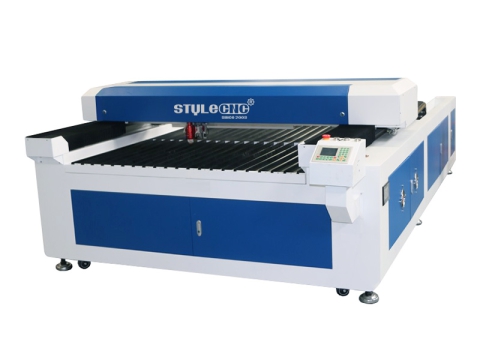
STJ1325M
$6,500 - $13,000
Laserová rezačka kovov a nekovov s 300W CO2 Laserová trubica
Laserový rezací stroj na kovy a nekovy s 300W CO2 laserová trubica je nová navrhnutá laserová rezačka na nehrdzavejúcu oceľ, zliatinu, akryl, kožu, preglejku, MDF, drevo.
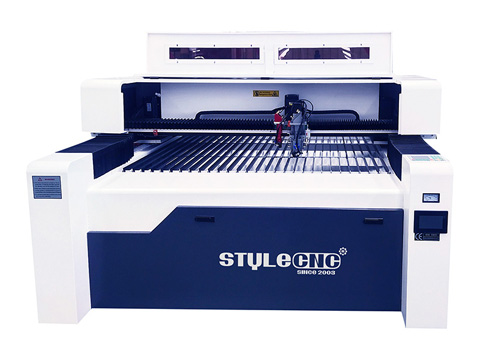
STJ1325M-2
$9,000 - $14,000
Univerzálny 4x8 CNC laserový gravírovací rezací stroj na predaj
4x8 CNC laserový gravírovací rezací stroj sa používa na gravírovanie a rezanie kovov – ako je oceľ, hliník, mosadz – a nekovov vrátane akrylu a preglejky.
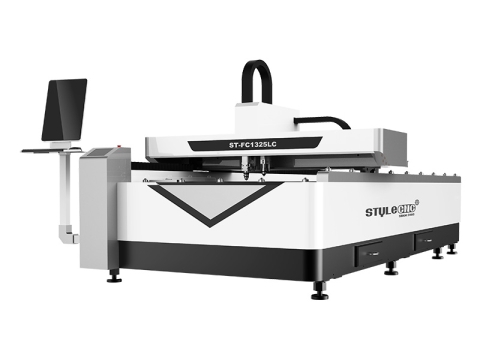
ST-FC1325LC
$15,800 - $20,500
Vláknina a CO2 Kombinovaný laserový rezací systém pre kovy a nekovy
1500W vláknový laserový rezací stroj na kov kombinovaný s 150W CO2 laserový rezací systém je hybridný laserový rezač kovu, dreva, akrylu, plastu, kože, látky.
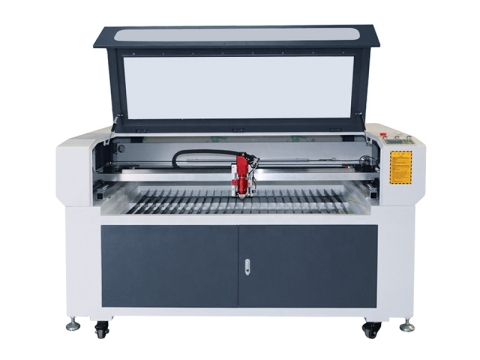
STJ1610M
$7,500 - $12,000
Najlepší laserový rezací stroj na kov a nekovy 2026 na predaj
2026 najlepší zmiešaný hybridný laserový rezací stroj STJ1610M prijíma CO2 utesnená laserová trubica, ktorá dokáže rezať hrubšie nekovy a kovové materiály 0.5mm až k 2mm.
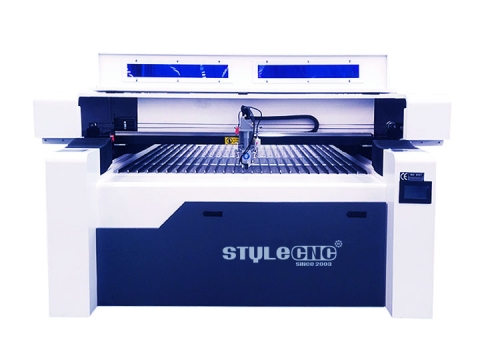
STJ1325M
$8,000 - $12,800
Zmiešaný CNC laserový rezací stroj na gravírovanie dreva a kovu
Zmiešaný CNC laserový rezací gravírovací stroj je všestranný hybridný laser, ktorý dokáže gravírovať a rezať rôzne materiály od nekovov, ako je drevo, až po kovy, ako je oceľ.
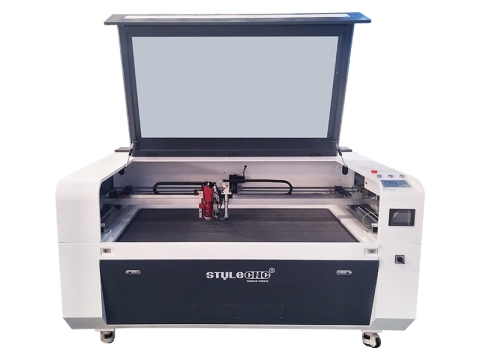
STJ1390M-2
$7,500 - $12,500
Ziskový zmiešaný CNC laserový rezací stroj s hybridným rezaním
Ziskový zmiešaný CNC laserový rezací stroj s hybridným rezacím strojom je výhodný laserový rezací systém pre drevo, preglejku, MDF, akryl a kovy v komerčnom využití.
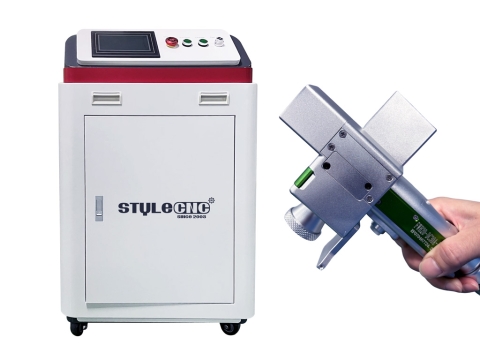
LC 3000
$3,800 - $6,000
Najlepší ručný vláknový laserový čistiaci stroj 2026 na predaj
Najlepší ručný vláknový laserový čistiaci stroj 2026 je ručný prenosný laserový čistič s vláknovými lasermi na odstraňovanie hrdze, odstraňovanie náterov a odstraňovanie náterov.
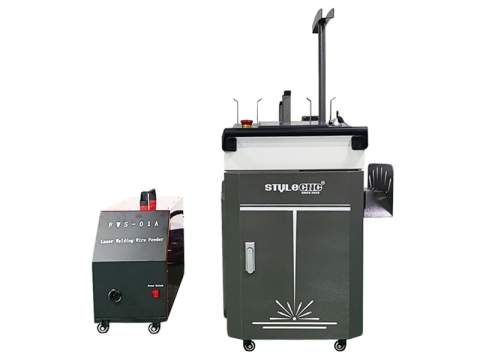
LCW1500
$3,300 - $4,700
Ručný laserový zvárací, čistiaci a rezací stroj 3 v 1
3-v-1 laserová zváračka, čistič, rezač je prenosný laserový stroj typu všetko v jednom s ručnou laserovou pištoľou na rezanie a zváranie kovov, čistenie hrdze, farieb a náterov.

LCW3000
$3,600 - $16,800
Najlepší prenosný ručný laserový zvárací stroj 2026 na predaj
Dodáva sa najlepší prenosný laserový zvárací stroj 2026 1500W, 2000W, 3000W, 6000W ručná vláknová laserová zváracia pištoľ na kovové spoje hrany, tupo, T, roh, presah.
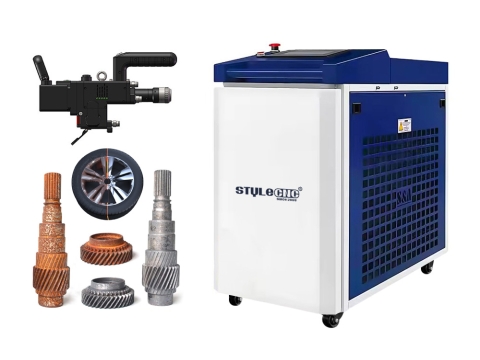
LC 6000
$12,500 - $13,500
Najlepší ručný laserový odstraňovač hrdze 2026 na predaj
Najlepší ručný laserový odstraňovač hrdze v roku 2026 je prenosný laserový čistič používaný na odstraňovanie hrdze z kovov pomocou vláknového laseru. 1500W, 2000W, 3000W, 6000W.
LWT2000
$8,800 - $11,300
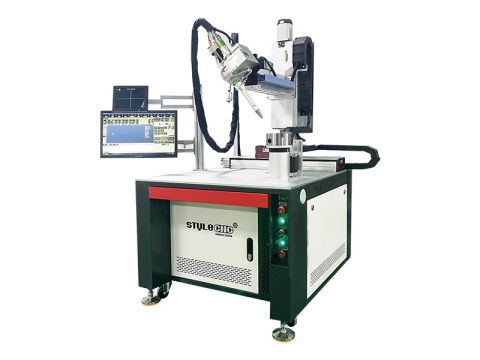
Predám vysoko presný automatický CNC laserový zvárací stroj
CNC laserový zvárací stroj je automatická laserová zváračka so systémom zvárania vláknovým laserovým lúčom pre presné kovové spoje tupých, preplátovaných, rohových, T-kusov, hrán, prírub.
LWR3000
$10,800 - $32,000
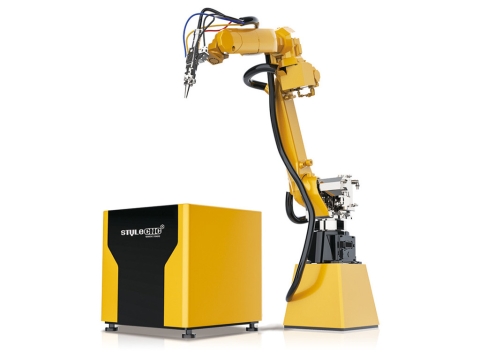
Automatický inteligentný 3D Predám priemyselný laserový zvárací robot
Nájdite a kúpte si automatické 3D vláknový laserový zvárací robot za nákladovú cenu so 6-osovým priemyselným robotickým ramenom od obľúbených výrobcov a značiek zváracích strojov.
Hlavné články a príbehy, ktoré vás zaujímajú


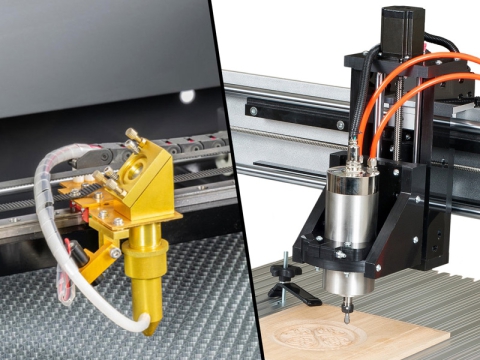
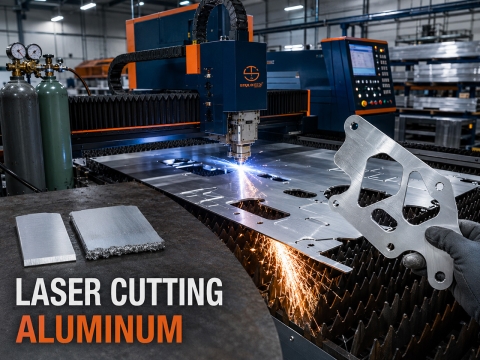
Nájdite a kúpte si svoj prvý CNC laserový stroj
Definícia
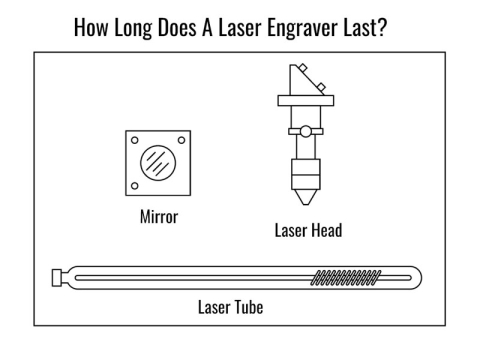
CNC laserový stroj je automatizovaný výrobný nástroj, ktorý využíva vlákno, oxid uhličitý (CO2) alebo ultrafialové (UV) laserové lúče na značenie, leptanie, gravírovanie a rezanie kovových aj nekovových materiálov, zváranie kovových komponentov a odstraňovanie nečistôt, hrdze, farby alebo náterov. Zariadenie pozostáva z lôžka stroja, ovládača, napájacieho zdroja, laserového generátora, laserovej trubice, procesnej hlavy, zrkadiel, šošoviek, vodného chladiča, krokových alebo servomotorov, vzduchového kompresora, plynových fliaš, zásobníka vzduchu, lapača prachu, vzduchového chladiaceho filtra a sušičky spolu s podporným softvérom a systémami. Tieto stroje sa široko používajú v rôznych odvetviach vrátane priemyselnej výroby, vzdelávania, malých podnikov, domácich dielní, reklamy, umenia a remesiel, darčekov, hračiek, balenia, tlače, spracovania kože, odevov, automobilového priemyslu, výroby hudobných nástrojov, stavebníctva, výroby etikiet a medicíny.
použitie
CNC (počítačové numerické riadenie) laserové stroje sa používajú na značenie, leptanie, gravírovanie, rezanie, zváranie a čistenie širokej škály kovových a nekovových materiálov:
Kovové materiályUhlíková oceľ, nehrdzavejúca oceľ, nástrojová oceľ, pružinová oceľ, pozinkovaná oceľ, hliník, meď, zlato, striebro, zliatiny, titán, železo, mosadz, mangán, chróm, nikel, kobalt a olovo.
Nekovové materiályDrevo, drevovláknitá doska so strednou hustotou (MDF), preglejka, drevotrieska, akryl, plasty, polymetylmetakrylát (PMMA), koža, tkaniny, kartón, papier, guma, pena Depron, EPM, Gatorfoam, polyester (PES), polyetylén (PE), polyuretán (PUR), neoprén, textílie, bambus, slonovinová kosť, uhlíkové vlákno, polyvinylchlorid (PVC), polyvinylbutyral (PVB), polytetrafluóretylén (PTFE/teflón) a oxid berýlia, ako aj akékoľvek materiály obsahujúce halogény (chlór, fluór, jód, astatín alebo bróm), fenolové živice alebo epoxidové živice.
Typy
CNC laserové stroje sa delia na rezacie, gravírovacie, značkovacie, čistiace a zváracie stroje.
Rezacie nástroje zahŕňajú vlákno, CO2 a hybridné laserové rezačky,
Rytci zahŕňajú vlákno, UV a CO2 laserový gravírovač.
Medzi markery patrí vláknina, CO2 a UV laserový značkovací stroj.
Zváračky zahŕňajú ručné a automatické laserové zváracie stroje.
Technické parametre - Špecifikácie
| Značka | STYLECNC |
| Výkon lasera | 20W - 60000W |
| Laserová vlnová dĺžka | 10.6 um, 1064 nm, 355 nm |
| Typ laseru | Vlákno, CO2 a UV laserom |
| Schopnosť | Rezanie, gravírovanie, leptanie, značenie, čistenie, zváranie |
| Cenové rozpätie | 2,400 $– $260,000 |
Cost & Pricing
Štruktúra nákladov na CNC laserový stroj zahŕňa rôzne komponenty (ako sú CNC riadiace jednotky, napájacie zdroje, laserové generátory, laserové hlavy, laserové trubice, šošovky, zrkadlá, rámy strojov, vodné chladiče, krokové alebo servomotory, systémy na odsávanie prachu, vzduchové kompresory, plynové fľaše, zásobníky vzduchu, filtre na chladenie vzduchu a sušičky), ako aj softvér a riadiace systémy, náklady na dopravu, dane, poplatky za colné odbavenie a služby a technickú podporu.
Cenové rozpätie pre CNC laserové rezacie stroje sa pohybuje medzi $2,600 a $300 000; CNC laserové gravírovacie stroje sa pohybujú od $2,400 až $70 000; CNC laserové značkovacie stroje stoja medzi $3,000 a $70 000; a CNC laserové zváracie stroje sa pohybujú od $16,800 na $28 000. Celkovo sa očakáva, že do roku 2026 budú priemerné náklady na nákup jedného kusu CNC laserového zariadenia približne $6, 000.
Výhody a výhody
CNC (počítačové numerické riadenie) laserové obrábacie stroje sú moderným technologickým pokrokom a smerujú laserový lúč s vysokou hustotou energie na obrobok. To spôsobuje lokálne zahrievanie a tavenie, po ktorom plyn pod vysokým tlakom odfúkne roztavený materiál, čo umožňuje presné rezanie (tvarovanie alebo kontúrovanie) alebo gravírovanie (textu a vzorov).
• Vyznačuje sa úzkymi šírkami rezných drážok, vysokou presnosťou a vynikajúcou povrchovou úpravou, čím eliminuje potrebu sekundárneho obrábania.
• Ponúka vysoký stupeň automatizácie a podporuje plne uzavretú prevádzku; je čistý, tichý a výrazne zlepšuje pracovné prostredie pre operátorov.
• Znižuje náklady na spracovanie. Hoci počiatočná investícia do zariadenia je značná, náklady na jednotku sa výrazne znižujú vďaka nepretržitej výrobe vo veľkom meradle.
• Využíva bezkontaktnú metódu spracovania s nízkou zotrvačnosťou, čo vedie k vysokým rýchlostiam spracovania. Pri integrácii so softvérom CAD/CAM prostredníctvom CNC systému ponúka pohodlnú a časovo úspornú prevádzku a výnimočnú celkovú efektivitu.
• Vysoká hustota energie laserového lúča dokáže roztaviť akýkoľvek kov, vďaka čomu je obzvlášť účinný pri spracovaní náročných materiálov – ako sú materiály s vysokou tvrdosťou, vysokou krehkosťou alebo vysokými bodmi topenia.
• Charakterizujú ho krátke interakčné časy a malá tepelne ovplyvnená zóna (HAZ), čo minimalizuje tepelnú deformáciu a vnútorné napätie. Navyše, keďže ide o nemechanický kontaktný proces, obrobok zostáva bez mechanického namáhania, vďaka čomu je ideálny na presné obrábanie.
• Ako počítačový systém umožňuje CNC laserová technológia flexibilné úpravy a modifikácie. Vďaka tomu je veľmi vhodná pre zákazkovú výrobu – najmä pre plechové komponenty so zložitými kontúrami a tvarmi. V scenároch zahŕňajúcich variabilné veľkosti dávok alebo krátke životné cykly výrobkov nie je tradičná výroba foriem často ani nákladovo, ani časovo efektívna; v takýchto prípadoch ponúka laserové rezanie a gravírovanie jasnú výhodu.
CNC laserový stroj nie je len spotrebiteľský produkt, ale aj mocný nástroj na vytváranie bohatstva. Keďže hlavným účelom obstarania takéhoto zariadenia je zvýšenie výrobnej kapacity, zvýšenie efektívnosti, zníženie nákladov a zlepšenie technických možností, výber správneho stroja je mimoriadne dôležitý.
Ako použiť?
Krok 1. Určte výrobný plán na základe výrobného harmonogramu a distribuujte výkresy spracovania tímu obsluhy zariadenia.
Krok 2. Navrhovatelia analyzujú výkresy podľa plánu a pomocou CAD softvéru vytvoria potrebné technické výkresy.
Krok 3. Inšpektor kvality overí a potvrdí presnosť výkresov pripravených kresličmi.
Krok 4. Vedúci výroby vypočíta odhadovaný čas dokončenia na základe digitálnych výkresov a pripraví potrebné materiály a pomocné rezné plyny.
Krok 5. Programátori používajú špecializovaný softvér na generovanie programových súborov pre NC (numerické riadenie) obrábanie.
Krok 6. Vedúci vydá operátorom zariadenia príkaz na vykonanie úlohy (príkaz na vykonanie úlohy obsahuje: názov programu, typ materiálu, hrúbku materiálu, maximálne rozmery obrobku a požadované množstvo).
Krok 7. Vykonajte skúšobný rez 1. kusu a odovzdajte ho inšpektorovi kvality na overenie. Keď sa potvrdí, že rozmery sú v rámci špecifikácií, archivujte 1. kus.
Krok 8. Spustite dávkové spracovanie.
Krok 9. Priraďte identifikačné čísla hotovým obrobkom.
Opatrenia
Opatrenia pri spustení
• Skontrolujte pracovný stôl a skontrolujte, či sa na ňom nenachádzajú prekážky, ktoré by mohli brániť osiam X, Y a Z v návrate do ich východiskových (nulových) polôh. Ak sa takéto prekážky zistia, odstráňte ich.
• Pripravte si potrebné plyny na rezanie a upravte ich tlak na požadované úrovne. Napríklad tlak kyslíka na rezanie by mal byť nastavený na 0.4 – 0.5 MPa a tlak dusíka na 1.8 – 2.2 MPa. (Poznámka: Tlak by sa mal upraviť na základe hrúbky rezaného materiálu – pre tenké plechy použite nižší tlak a pre hrubé dosky vyšší tlak.)
• Otvorte vypúšťací ventil na zásobníku vzduchového kompresora, aby ste odstránili nahromadenú vodu a nečistoty, potom ventil zatvorte a spustite vzduchový kompresor. (Tlak pri zaťažení a odťažení vzduchového kompresora by mal byť nastavený na 0.8 MPa a 1 MPa.)
• Zapnite stabilizátor napätia (nastavte výstupné napätie medzi 380 V a 400 V).
• Zapnite sušič vzduchu (ktorý ochladzuje a suší plyn produkovaný vzduchovým kompresorom predtým, ako ho privedie do zrkadiel).
• Zapnite vodný chladič, overte, či je hladina a tlak vody v normálnom rozsahu, a aktivujte prívod chladiacej vody a vody s okolitou teplotou. Tlak chladiacej vody by mal byť nastavený na približne 0.5 MPa s hornou hranicou teploty 20 °C. Tlak vody s okolitou teplotou by mal byť približne 0.3 MPa s hornou hranicou teploty 30°C v lete a 25°C počas iných ročných období.
• Uistite sa, že tlaky prívodu vysoko čistého dusíka (čistota ≥ 99.999 %), vysoko čistého oxidu uhličitého (čistota ≥ 99.999 %) a vysoko čistého hélia (čistota ≥ 99.999 %) sú vyššie ako 0.4 MPa.
• Zapnite laserový generátor.
• Zapnite zariadenie a prihláste sa do operátorského systému (heslo: „používateľ“). Uvoľnite tlačidlo núdzového zastavenia a vymažte všetky alarmy. Vykonajte postup „návratu do referenčného bodu“ (nastavenie nuly). Aktivujte tlačidlo CLC a potom stlačte tlačidlo štart (LASER ON). Keď sa na paneli elektrickej rozvádzacej skrinky zobrazí „HV READY“, môžete stlačiť tlačidlo „HV ON“ na ovládacom paneli CNC.
• Podľa výrobného harmonogramu zadajte požadovaný obrábací program do CNC systému a pokračujte v procese obrábania.
Opatrenia pri vypnutí
• Vráťte osi X, Y a Z do ich referenčných bodov.
• Vypnite vypínač vysokého napätia (HV ON).
• Vypnite napájanie (LASER VYPNUTÝ).
• Stlačte tlačidlo núdzového zastavenia, aby ste vypli CNC panel. (Nevypínajte CNC panel násilím; nesprávne vypnutie môže viesť k strate systémových údajov.)
• Odpojte napájanie elektrickej rozvádzacej skrinky obrábacieho stroja.
• Zastavte chladič a odpojte jeho napájanie.
• Odpojte napájanie elektrickej rozvádzacej skrinky.
• Zastavte vzduchový kompresor a odpojte jeho napájanie.
• Zastavte kondenzátor a odpojte jeho napájanie.
• Zatvorte všetky pomocné plynové ventily.
• Vyčistite CNC laserový stroj.
Bezpečnostné opatrenia počas prevádzky
• Zabráňte tvorbe trosky počas procesu prepichovania (použitím ochrannej šošovky).
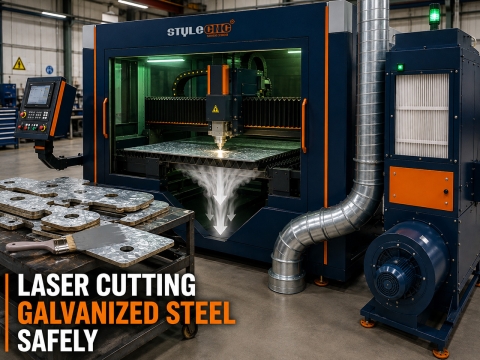
• Pri rezaní materiálov, ako je nehrdzavejúca oceľ, pozinkované plechy alebo hliník, sa môže ľahko tvoriť troska, ktorá kontaminuje zaostrovaciu šošovku. Aby ste predišli takýmto problémom spôsobeným nesprávnym nastavením parametrov, dodržiavajte nasledujúce pokyny:
• Nastavte hĺbku prepichovania h8 na 2–5 mm; pre hrubšie materiály túto hĺbku h8 zvýšte.
• Pre materiály s hrúbkou 2.5 mm alebo väčšou povoľte funkciu „vyrezať malé otvory po prepichnutí“ a nastavte polomer malého otvoru na 0.5 – 1 mm.
• Pre nehrdzavejúcu oceľ s hrúbkou 3 mm alebo menej sa musí na prepichovanie použiť dusík.
• Pre nehrdzavejúcu oceľ hrubšiu ako 3 mm sa na prepichovanie môže použiť dusík alebo kyslík.
• Pri hliníkových alebo pozinkovaných plechoch sa na prepichovanie musí použiť kyslík.
• Pri použití kyslíka na prepichovanie aktivujte funkciu „čakajte na prepnutie kyslík/dusík“ a nastavte čas prepnutia na 1–3 sekundy.
• Počas rezania pozorne sledujte materiál, či sa nedeformuje. Ak sa plech deformuje alebo vibruje (poskakuje), pred rezaním ho vyrovnajte, aby ste predišli neúplným rezom alebo tvorbe trosky spôsobenej takýmto pohybom.
Tipy na osobnú bezpečnosť
• Identifikujte povahu materiálu, ktorý sa má rezať, zistite, či sa počas rezania uvoľňujú toxické plyny, a zabezpečte, aby bol na mieste inštalovaný primeraný systém na odsávanie dymu/výparov. (Poznámka: Obsluha musí nosiť ochranné prostriedky.)
• Venujte zvýšenú pozornosť pokynom uvedeným v návode na obsluhu zariadenia.
Tipy pre bezpečnosť pri obrábaní
• Pred začatím obrábania dodržujte nasledujúce: overte si vlastnosti rezaného materiálu, pochopte, ako odráža laserový lúč, a uistite sa, že má dostatočnú schopnosť absorbovať svetlo, aby odrazené svetlo nepoškodilo laserový zdroj.
• Počas prevádzky dodržiavajte opatrenia proti úrazu elektrickým prúdom a možným zraneniam súvisiacim s laserom.
Elektrická bezpečnosť
Zariadenie je napájané striedavým prúdom 390 – 400 V, ktorý sa pomocou vysokonapäťového transformátora zvyšuje na vysoké napätie nad 10 kV, aby sa zabezpečila potrebná budiaca energia.
• Neotvárajte elektrickú skrinku ani ochranné dvierka laserovej hlavy, keď je zariadenie zapnuté, pretože to predstavuje riziko úrazu elektrickým prúdom.
• Ani po vypnutí zariadenia neotvárajte elektrickú skrinku ani ochranné dvierka laserovej hlavy (najmä zadné dvierka elektrickej skrinky).
• Je to preto, že v laserovom systéme môže byť stále prítomný zvyškový elektrický náboj, ktorý by mohol ľahko spôsobiť zranenie personálu.
Laserová bezpečnosť
Laser je forma neviditeľného svetla s vysokou hustotou výkonu, ktorá môže spôsobiť popáleniny a poškodenie ľudského tela žiarením. Pri používaní laseru nestojte v dráhe lúča, pretože to môže viesť k popáleninám; nikdy sa nepozerajte priamo do laseru, pretože to môže spôsobiť zranenie. Pri obsluhe zariadenia sa odporúča nosiť ochranné okuliare.
Bezpečnostné opatrenia pre zaostrovacie šošovky
Dbajte na čistotu zaostrovacej šošovky a pravidelne ju čistite. Ak sa zistí akákoľvek odchýlka v optickej dráhe, je potrebné ju mesačne upraviť. Okrem toho vykonávajte pravidelnú údržbu zariadenia v súlade s požiadavkami uvedenými v návode na obsluhu, aby ste zabezpečili jeho trvalé udržiavanie v optimálnom prevádzkovom stave.
Opatrenia týkajúce sa sušičky
• Vnútorná teplota nesmie prekročiť 35°C.
• Denne vypúšťajte odpadovú vodu.
• Vetracie otvory čistite raz týždenne (pomocou vzduchovej pištole).
• Filtre čistite raz mesačne (pomocou mäkkej kefky a mydlovej vody).
Údržba a odstraňovanie problémov
Denná údržba obrábacieho stroja
• Vonkajšiu optickú dráhu kontrolujte každé 1 až 2 mesiace. Ak sa zistí, že medené zrkadlá sú znečistené, ihneď ich vyčistite (podľa štandardných prevádzkových postupov). Po vyčistení je potrebné vonkajšiu optickú dráhu znovu zarovnať; po zarovnaní už žiadne komponenty nepremiestňujte.
• Vodiace skrutky a lineárne vedenia namažte a udržiavajte každé 2 týždne až 1 mesiac.
• Celý povrch stroja čistite raz týždenne.
• Raz týždenne odstraňujte prach z chladiča (na prefúknutie chladiča môžete použiť prúd vzduchu). Mesačne kontrolujte hladinu vody v chladiči a podľa potreby ju dopĺňajte (uistite sa, že používaná voda je čo najčistejšia).
• Filter chladiaceho sušiča vzduchu kontrolujte každé 2 až 3 mesiace a vyčistite filtračnú vložku (pomocou alkoholu). Pri čistení jemne zatlačte; ak sú na ňom olejové zvyšky, vyčistite ich benzínom. Ak je filtračná vložka poškodená, vymeňte ju.
• Vodiace lišty pracovného stola a zdvíhacej plošiny čistite raz mesačne.
• Chladič kontrolujte mesačne. Ak je hladina vody nízka, doplňte ju. Čistú vodu by ste mali vymieňať každé 2 mesiace a destilovanú vodu každých 6 mesiacov. Ak sa počas kontroly zdá, že kvalita vody je zlá, okamžite ju vymeňte.
• Pri rezaní uhlíkovej ocele hrubšej ako 9.6 mm alebo nehrdzavejúcej ocele hrubšej ako 5 mm sa odporúča použiť objektív s dlhou ohniskovou vzdialenosťou, aby sa objektív lepšie chránil.
• Po rezaní nehrdzavejúcej ocele, dreva, gumy, organického skla (akrylu) alebo kremenných materiálov vždy očistite šošovku.
• Počas leta, keď sú teploty vysoké, sa os Z a jej kryt môžu pri dlhšej prevádzke CNC laserového zariadenia mierne zahriať; to je normálne. Ak sa však teplota nadmerne zvýši – až do bodu, keď je zariadenie horúce na dotyk – je to abnormálne. V takýchto prípadoch skontrolujte nasledovné:
- Uistite sa, že je zapnutý ovládací spínač pre externú optickú cestu na chladiči.
- Overte, či je optická dráha osi Z správne zarovnaná.
- Skontrolujte povrch zaostrovacej šošovky, či nie je výrazne poškodený (napr. prítomnosť početných škvŕn).
- Uistite sa, že os Z je umiestnená vertikálne. - Skontrolujte, či sú 2 medené zrkadlá umiestnené v blízkosti osi Y čisté. Ktorýkoľvek z vyššie uvedených problémov môže spôsobiť zahriatie osi Z a jej krytu; počas nasledujúcich operácií buďte, prosím, ostražití.
- Po výmene zmesi plynov sa uistite, že je ventil zmesi plynov utiahnutý, a potom jemne zatvorte krycí panel.
• Vždy dodržiavajte správne prevádzkové postupy. Pri vykonávaní príkazu „RETRACT“ (Zasunúť) a následne príkazu „CYCLE START“ (Spustiť cyklus) alebo príkazu „SET TO CUT“ (Nastaviť na rezanie) a následne príkazu „CYCLE START“ (Spustiť cyklus) venujte zvýšenú pozornosť zobrazeniu programu. Nikdy nezačínajte rýchly pohyb, kým rezná hlava klesá (hrozí vysoké riziko kolízie).
• Nasledujúce podmienky môžu viesť k častým „prepichnutiam“ (ktoré môžu poškodiť šošovky):
- Nestabilné laserové impulzy, potenciálne spôsobené kolísavým prevádzkovým napätím alebo inými faktormi.
- Nesprávne zarovnanie optickej dráhy.
- Nesprávne nastavenie parametrov prepichovania.
• Pravidelne čistite vnútro zostavy osi Z vatovým tampónom alebo savou vatou navlhčenou malým množstvom acetónu.
Denná údržba CNC lasera
Aby CNC laserový stroj dosiahol a udržal optimálny výkon, musí byť vybavený vhodným prevádzkovým prostredím – konkrétne takým, ktoré spĺňa všetky požiadavky týkajúce sa dodávky vody, plynu a elektriny.
Primárnou funkciou chladiacej vody je odvádzať teplo generované počas prevádzky stroja a zabrániť jeho prevádzke pri nadmerne vysokých teplotách. Chladič cirkuluje chladiacu vodu, aby odvádzal teplo z elektrickej skrinky a rezonančnej dutiny, čím zabezpečuje správne fungovanie zariadenia. Teplota chladiacej vody by sa mala udržiavať na 20 °C. Pretože chladiaca voda preteká potrubím chladiča a medenými doskami v rezonančnej dutine, existujú prísne požiadavky na hodnotu pH vody a elektrickú vodivosť. Ak je kvalita vody podpriemerná, dlhodobé používanie môže poškodiť laser. Aby sa predišlo takýmto problémom, musia sa do vody pridávať antikorózne činidlá a elektrická vodivosť by sa mala pravidelne monitorovať, aby sa zabezpečilo, že zostane v rámci požadovaných špecifikácií. Generátor rádiofrekvenčného (RF) zdroja sa chladí deionizovanou vodou, ktorá si tiež vyžaduje pridanie špecifických činidiel, aby sa zabezpečilo, že jeho elektrická vodivosť spĺňa predpísané normy.
Prevádzkové plyny sa delia do dvoch kategórií: zmes plynov, ktorá slúži ako médium pre rezonančnú dutinu, a vysoko čistý dusík. Vysoko čistý dusík musí mať úroveň čistoty najmenej 99.99 %; inak môže kontaminovať a poškodiť šošovky vo vnútornej optickej dráhe. Je nevyhnutné uprednostniť kvalitu plynu, pretože jej nedodržanie môže ľahko viesť k poškodeniu lasera.
Údržba vzduchových kompresorov
• Pred spustením denne skontrolujte hladinu oleja (mala by byť na značke 3/4) a po vypnutí vypustite nahromadenú vodu.
• Chladiace mriežky na oboch stranách čistite (pomocou vzduchovej pištole) a vzduchový filter každý týždeň.
• Každých 1 000 prevádzkových hodín vyčistite chladič oleja a vzduchu a skontrolujte a upravte napnutie remeňa.
• Každých 4 000 prevádzkových hodín vymeňte vzduchový filter, olejový filter a kompresorový olej.
• Prevádzková teplota nesmie prekročiť 110 °C (za normálnych prevádzkových podmienok by mala zostať medzi 80 °C a 90°C).
• Elektromotor sa nesmie štartovať viac ako 20-krát za hodinu.
• Nepoužívajte tlačidlo núdzového zastavenia, s výnimkou skutočnej núdze.
• Lopatky ventilátora by sa mali otáčať proti smeru hodinových ručičiek; to znamená, že zapojenie je správne (t. j. nie je obrátené).
Bezpečnosť a ochrana
Požiarnej Ochrana
Pre chod CNC laserového stroja je potrebný kyslík, preto by malo byť v priestore okolo stroja, najmä v blízkosti kyslíkovej fľaše, zakázané fajčiť, aby sa predišlo skrytým nebezpečenstvám a zbytočným škodám. (Ak to podmienky dovoľujú, vedľa zariadenia by mali byť umiestnené hasiace prístroje)
Laserová ochrana
Pri náraze do stredu je potrebné dávať pozor, aby ste sa uistili, že osoba má najprv preč ruku, vypnite ovládanie h8 (vypnite CLC) a potom zapnite svetlo. Pri nastavovaní vonkajšej svetelnej dráhy je potrebné zabezpečiť, aby nikto nestál v dosahu svetelnej dráhy. Obsluha by mala dbať aj na to, aby svetlo nezasiahlo ľudí pred rozsvietením. Výkon a čas osvetlenia by sa mali regulovať v primeranom rozsahu (centrálny výkon je vo všeobecnosti 200 medzi 0.01 a 0.02 s. Pri nastavovaní vonkajšej optickej dráhy sa výkon svetla zvyčajne reguluje na približne 300Wa čas svetelného výstupu je riadený medzi 0.2 a 0.5 s). Po nastavení vonkajšej optickej dráhy je potrebné pred rezaním namontovať všetky ochranné kryty. Pri výmene vzduchu najskôr odpojte vysoké napätie a po výmene vzduchu ihneď zatvorte dvierka. Neotvárajte dvierka elektrickej skrinky náhodne a nedotýkajte sa obvodov a elektronických komponentov vo vnútri.
Trendy
Éra inteligencie príde vo všetkých ohľadoch. Či už ide o nemecký Priemysel 4.0 alebo inteligentnú výrobu v Číne, 4. priemyselná revolúcia v priemyselnej oblasti potichu prichádza. Ako vysoko presný laserový CNC stroj je laserový CNC rezací stroj alebo laserový CNC gravírovací stroj povinný držať krok s dobou a lietať s technológiou. Vývoj laserovej CNC automatizácie výrazne zlepšil výrobnú kapacitu a úroveň automatizácie dielne.
V budúcnosti sa na tomto základe v oblasti sieťových technológií, komunikačných technológií a počítačových softvérových technológií hlboko pripravuje éra laserových CNC gravírovacích a rezacích strojov v kombinácii s inteligentnou výrobou. Ako inteligentná výrobná pilotná demonštračná jednotka, STYLECNC sa spolieha na svoje vlastné schopnosti integrácie systémových technológií, zameriava sa na smer budúceho vývoja a technologické veliace výšky a spája sa so strategickými partnermi s cieľom vybudovať plne inteligentnú továreň na laserové CNC obrábanie a vytvoriť novú situáciu pre inteligentné laserové CNC rytie a laserové CNC rezačky.
Začnite s procesom, nie so strojom
Táto stránka zhromažďuje 5 rôznych pracovných pozícií pod jedným slovom. Rezanie oddeľuje diely od plechu, gravírovanie odoberá materiál kvôli hĺbke a textúre, značenie mení povrch bez toho, aby sa odoberalo veľa materiálu. zváranie spája kov a čistenie odstraňuje hrdzu a nátery. Pomenovanie procesu ako prvého výrazne znižuje výber, pretože stroj vyrobený pre jedného len zriedka dobre funguje pre druhého. Dielne, ktoré začínajú s rozpočtom namiesto procesu, zvyčajne skončia so strojom, ktorý robí väčšinu toho, čo chceli, a nič z toho nie je vynikajúce. Zapíšte si prácu, potom materiál, potom objem a kategória sa vyberie sama.
Vlnová dĺžka určuje materiál, výkon nie
Jediné a najužitočnejšie pravidlo na tejto stránke je skryté v tabuľke špecifikácií: sú uvedené 3 vlnové dĺžky a každá je vhodná pre rôzne materiály. Dlhá CO2 Vlnová dĺžka je absorbovaná drevom, akrylom, kožou a sklom, a preto laserové rezačky pretože tieto materiály sú CO2Kratšia vlnová dĺžka vlákna je absorbovaná kovom a ultrafialové žiarenie je absorbované plastmi a sklom tak jemne, že sa nič nespáli. Pridanie výkonu to nikdy nezmení: veľmi silný CO2 Laser stále nereže hrubú oceľ a vláknový zdroj stále nereže priehľadný akryl. Najprv prispôsobte vlnovú dĺžku materiálu a potom zvoľte výkon pre hrúbku a rýchlosť.
Jeden pár ochranných okuliarov nestačí
Tu je bod, ktorý zaujme obchody, ktoré prevádzkujú viac ako jeden laser. Ochranné okuliare sú určené pre špecifické vlnové dĺžky, takže okuliare, ktoré blokujú vláknový lúč, nerobia nič proti... CO2 alebo ultrafialový. Workshop s vláknový marker vedľa CO2 Rytec potrebuje 2 rôzne páry, jasne označené a uchovávané pri svojich strojoch, nie zdieľané. Potrebuje ich každý, kto sa nachádza v dosahu možného odrazu, nielen operátor a lúče z... značkovacie stroje sú neviditeľné, a práve to robí ležérne návyky nebezpečnými.
Prispôsobenie úlohy laseru:
| Čo budete potrebovať | Proces | Obvyklý zdroj |
|---|---|---|
| Časti z plechu | výstrižok | Vlákno na kov, CO2 pre organické látky |
| Textové a sériové kódy | značkovanie | Vlákno, CO2 alebo UV žiarenie podľa materiálu |
| Hĺbka a textúra | rytina | CO2 na drevo, vlákno na kov |
| Spájanie kovov | zváranie | Vlákno, ručné alebo automatické |
| Odstraňovanie hrdze a náterov | čistenie | Pulzné alebo kontinuálne vlákno |
Kontrolný zoznam pre nákup laseru:
✅ Pred porovnaním strojov pomenujte proces.
✅ Prispôsobte vlnovú dĺžku materiálu, nie výkon rozpočtu.
✅ Kúpte si okuliare určené pre každú vlnovú dĺžku, ktorú vlastníte.
✅ Naplánujte extrakciu a chladenie pre každý laser.
✅ Predtým, ako sa zaviažete, si materiál otestujte.
Veci na zváženie
Toto je len malý škrabanec, ktorý viete o automatickom CNC laserovom obrábaní. Základným porozumením týchto užitočných konceptov však budete môcť rýchlo stavať na nich a rozšíriť svoje znalosti o možnostiach CNC laserových strojov.
Často kladené otázky
Dokáže jeden stroj rezať, označovať, zvárať a čistiť?
Ručné zariadenia 3 v 1 skutočne zvárajú, čistia a režu tenké kovy z jedného zdroja, čo je vhodné na opravy. Každá funkcia je ľahšia ako u špecializovaného stroja, takže objem výroby v ktoromkoľvek procese stále opodstatňuje kúpu pre daný proces.
Potrebujú všetky lasery vodný chladič?
Nie. Nízkoenergetické vláknové markery sú zvyčajne chladené vzduchom a nepotrebujú nič viac ako čistý prúd vzduchu. CO2 Trubice, UV zdroje a vysokovýkonné rezačky sa spoliehajú na čistú vodu s kontrolovanou teplotou. Pred plánovaním inštalácie si to overte.
Ktoré lasery potrebujú odsávanie výparov?
Všetky, hoci z rôznych dôvodov. Organické látky produkujú dym, kovy produkujú jemné častice a nátery produkujú to, z čoho sú vyrobené. Extrakcia chráni pľúca a zabraňuje vniknutiu zvyškov do optiky, preto s ňou zaobchádzajte ako so súčasťou stroja.
Ako dlho vydrží laserový zdroj?
Záleží to od typu. Zdroje vlákien majú životnosť okolo stotisíc hodín a vymieňajú sa ako moduly, pričom sú utesnené. CO2 Sklenené trubice vydržia tisíce hodín a postupne blednú. Výmenu trubice si môžete dovoliť ako prevádzkový náklad, nie ako opravu.
Môžem neskôr pridať viac energie?
Zriedkakedy užitočným spôsobom. Rám, chladenie a ovládacie prvky sú zladené so zdrojom, takže výrazné zvýšenie výkonu zvyčajne znamená nový stroj. Kúpte si ho s ohľadom na prácu, ktorú očakávate v priebehu niekoľkých rokov, namiesto plánovania modernizácie.
Čo je to rozumný prvý laser?
Pre remeslá, darčeky a reklamné tabule, stredný výkon CO2 stroj pokrýva najširšiu škálu materiálov lacno a vstupný laserový gravírovač učí základy. Pri výrobe kovov začnite s vláknami, pretože žiadne CO2 stroj vás tam bude nasledovať.
Čo hovoria naši zákazníci?
Neberte naše slová ako všetko. Zistite, čo hovoria zákazníci o našich CNC laserových strojoch, ktoré vlastnia alebo majú skúsenosti. Prečo je STYLECNC považovať za dôveryhodnú značku a výrobcu kúpiť nový CNC laserový stroj? Môžeme celý deň hovoriť o našich kvalitných produktoch, 24/7 vynikajúci zákaznícky servis a podpora, ako aj naše 30-dňové pravidlá vrátenia a vrátenia peňazí. Nebolo by však užitočnejšie a relevantnejšie pre nováčikov aj profesionálov, keby si zákazníci v reálnom živote vypočuli, aké to je kúpiť a obsluhovať automatický počítačom riadený obrábací stroj od nás? Myslíme si to tiež, a preto sme zhromaždili množstvo skutočnej spätnej väzby, aby sme pomohli vniesť transparentnosť do nášho jedinečného nákupného procesu do hĺbky. STYLECNC zaručuje, že všetky hodnotenia zákazníkov sú skutočnými hodnoteniami od tých, ktorí si zakúpili a použili naše produkty alebo služby.