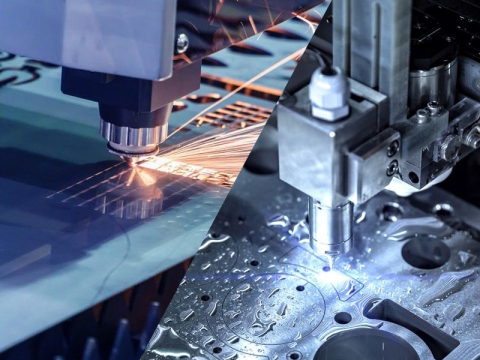
Vláknový laserový rezací stroj svojimi rôznymi výhodami postupne nahrádza iné spôsoby spracovania, čoraz viac používané v priemysle spracovania plechov. V súčasnosti na trhu využívajú malé a stredné podniky na spracovanie plechu 1000W stroj na rezanie vlákna laserom. 1000W vláknový laserový rezací stroj môže rezať nehrdzavejúcu oceľ s hrúbkou 4 mm a 8mm uhlíkovej ocele. Takže diskutujeme o tom, ako to urobiť 1000W vláknový laserový rezací stroj s vyššou účinnosťou a vysokou rýchlosťou rezania na základe záruky hrúbky rezu, aby sa zvýšila pridaná hodnota produktu.
Po mnohých rokoch výskumu a praktických skúseností v priemysle, STYLECNC inžinieri zhrnuli rôzne faktory takto: materiály na rezanie laserom, asistovaný tlak plynu, časti stroja, rýchlosť rezania a miesto zaostrenia.
6 faktorov zhoršujúcich kvalitu rezania laserom na vláknovom laserovom rezacom stroji
1. Výstupný výkon a režim lasera.
Čím vyšší je výstupný výkon lasera, tým lepšia je kvalita rezu na doske rovnakej hrúbky. Čím vyššia je zhoda medzi režimom rezania laserom a materiálom, tým lepšia je kvalita rezu.
2. Materiál obrobku.
Účinok vláknového laserového rezacieho stroja na rôzne materiály je odlišný. Rôzne kovové materiály majú rôzne vlastnosti a absorpcia laserového tepla je tiež odlišná. Bežné materiály ako nehrdzavejúca oceľ, uhlíková oceľ a železné platne rýchlo absorbujú teplo. Kvalita rezu je tiež vysoká. Naopak, vysokoreflexné materiály (hliník, meď) sa rezajú ťažšie.
3. Hrúbka a hladkosť povrchu obrobku.
Laserový rezací stroj na kovové vlákna je vhodný na rezanie tenkých plechov. Rezný účinok uhlíkovej ocele nižšie 12mm a nehrdzavejúca oceľ nižšie 6mm je zrejmé, kvalita je najlepšia a účinnosť môže byť zaručená. Navyše, vo všeobecnosti platí, že čím hladší povrch materiálu, tým lepšia je kvalita rezu.
4. Výber polohy zaostrenia.
Pre stroj na rezanie vláknovým laserom je veľmi dôležité pred prácou určiť zodpovedajúcu polohu ohniska a povrchu materiálu a priamo súvisí s kvalitou rezu. Sila v ohnisku je najvyššia a väčšinu času je ohnisko na povrchu rezného materiálu. Keď je ohnisko v najlepšej polohe, minimálnym rezom, najvyššou účinnosťou a najlepšou rýchlosťou rezania možno dosiahnuť najlepšie rezanie. výsledok.
5. Rýchlosť rezania.
Rýchlosť rezania má veľmi priamy vplyv na kvalitu. Príliš rýchly vláknový laserový rezací stroj ľahko spôsobí, že materiál bude nepreniknuteľný a príliš pomalý spôsobí zvyškovú reznú trosku a jav horiacich hrán. Preto musíme upraviť parametre podľa skutočného výpočtu hrúbky obrobku, aby sme vyskúšali rezanie na dosiahnutie najlepšej reznej rýchlosti.
6. Tlak a druh pomocného plynu.
Určitý vplyv na kvalitu rezu má aj tlak pomocného plynu. Pri použití laserového rezacieho stroja na rezanie niektorých tenkých kovových dosiek vysokou rýchlosťou je vo všeobecnosti potrebný vyšší tlak plynu, aby sa zabránilo tvorbe trosky na zadnej strane rezu. Ak sa hrúbka materiálu zväčší alebo sa zníži rýchlosť rezania, je potrebné znížiť tlak pomocného plynu. Súčasne, aby sa zabránilo oxidácii reznej hrany, by sa mal nastaviť vhodný tlak plynu.
11 výhod vláknového laserového rezacieho stroja
1. Vysoká presnosť rezu.
Presnosť polohovania laserového rezacieho stroja je 0.05mma presnosť premiestnenia je 0.03 mm.
2. Úzka štrbina.
Laserový lúč je zaostrený do malého bodu, takže ohnisko dosahuje vysokú hustotu výkonu, materiál sa rýchlo zahreje na stupeň odparenia a odparí sa, čím vznikne diera. Pri relatívnom lineárnom pohybe svetelného lúča a materiálu vytvára otvor súvisle štrbinu s veľmi úzkou šírkou. Šírka štrbiny je všeobecne 0.10-0.20 mm.
3. Hladký povrch rezu.
Na reznej ploche nie sú žiadne otrepy a drsnosť povrchu rezu je vo všeobecnosti kontrolovaná v rámci Ra6.5.
4. Vysoká rýchlosť rezania.
Rýchlosť rezania môže dosiahnuť 10 m/min a maximálna rýchlosť polohovania môže dosiahnuť 30 m/min, čo je oveľa rýchlejšie ako rýchlosť rezania drôtu.
5. Dobrá kvalita rezu.
Bezkontaktné rezanie, rezná hrana je málo ovplyvnená teplom, v podstate nedochádza k tepelnej deformácii obrobku a je úplne zabránené zrúteniu materiálu vytvoreného počas dierovania a strihania. Vo všeobecnosti rezací šev nevyžaduje sekundárne spracovanie.
6. Žiadne poškodenie obrobku.
Laserová rezacia hlava sa nebude dotýkať povrchu materiálu, aby sa zabezpečilo, že nepoškriabe obrobok.
7. Nie je ovplyvnené tvarom obrobku.
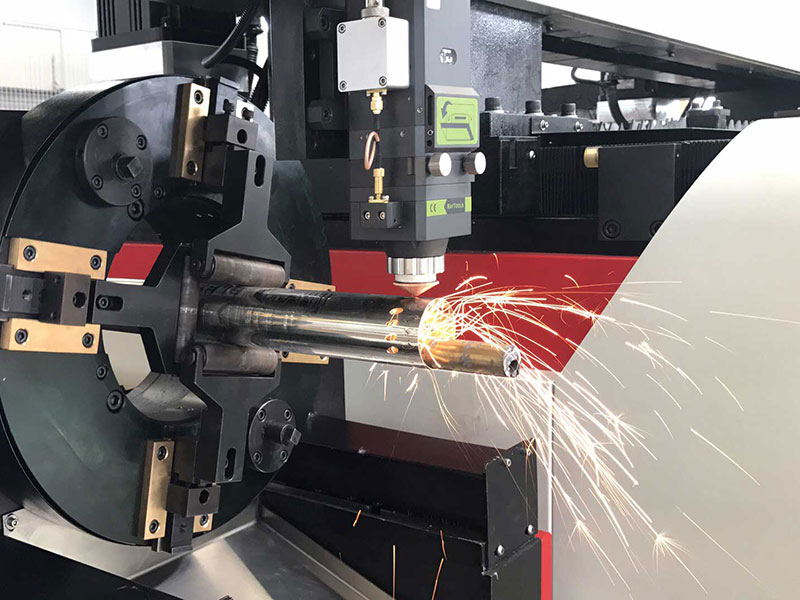
Laserové spracovanie má dobrú flexibilitu, dokáže spracovať akúkoľvek grafiku a môže rezať rúry a iné profily.
8. Úspora investície do formy.
Laserové spracovanie nevyžaduje formy, nespotrebúva žiadne formy, nepotrebuje opravu foriem a šetrí čas na výmenu formy, čím šetrí náklady na spracovanie a znižuje výrobné náklady. Je vhodný najmä na spracovanie veľkých výrobkov.
9. Uložte materiály.
Pomocou počítačového programovania je možné rezať výrobky rôznych tvarov, aby sa maximalizovalo využitie materiálov.
10. Zlepšite rýchlosť dodania vzorky.
Po vytvorení výkresu produktu je možné okamžite vykonať laserové spracovanie a fyzický objekt nového produktu je možné získať v čo najkratšom čase.
11. Bezpečnosť a ochrana životného prostredia.
Laserové spracovanie má menej odpadu, nízku hlučnosť, je čisté, bezpečné a bez znečistenia, čo výrazne zlepšuje pracovné prostredie.