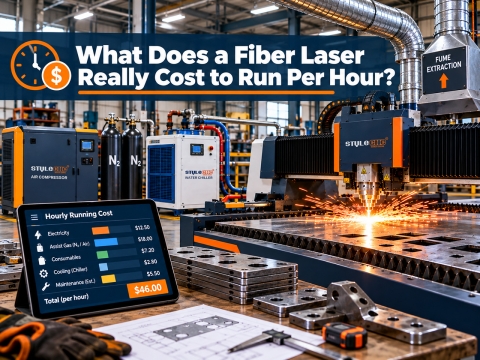
Ktorý pomocný plyn by ste mali použiť?
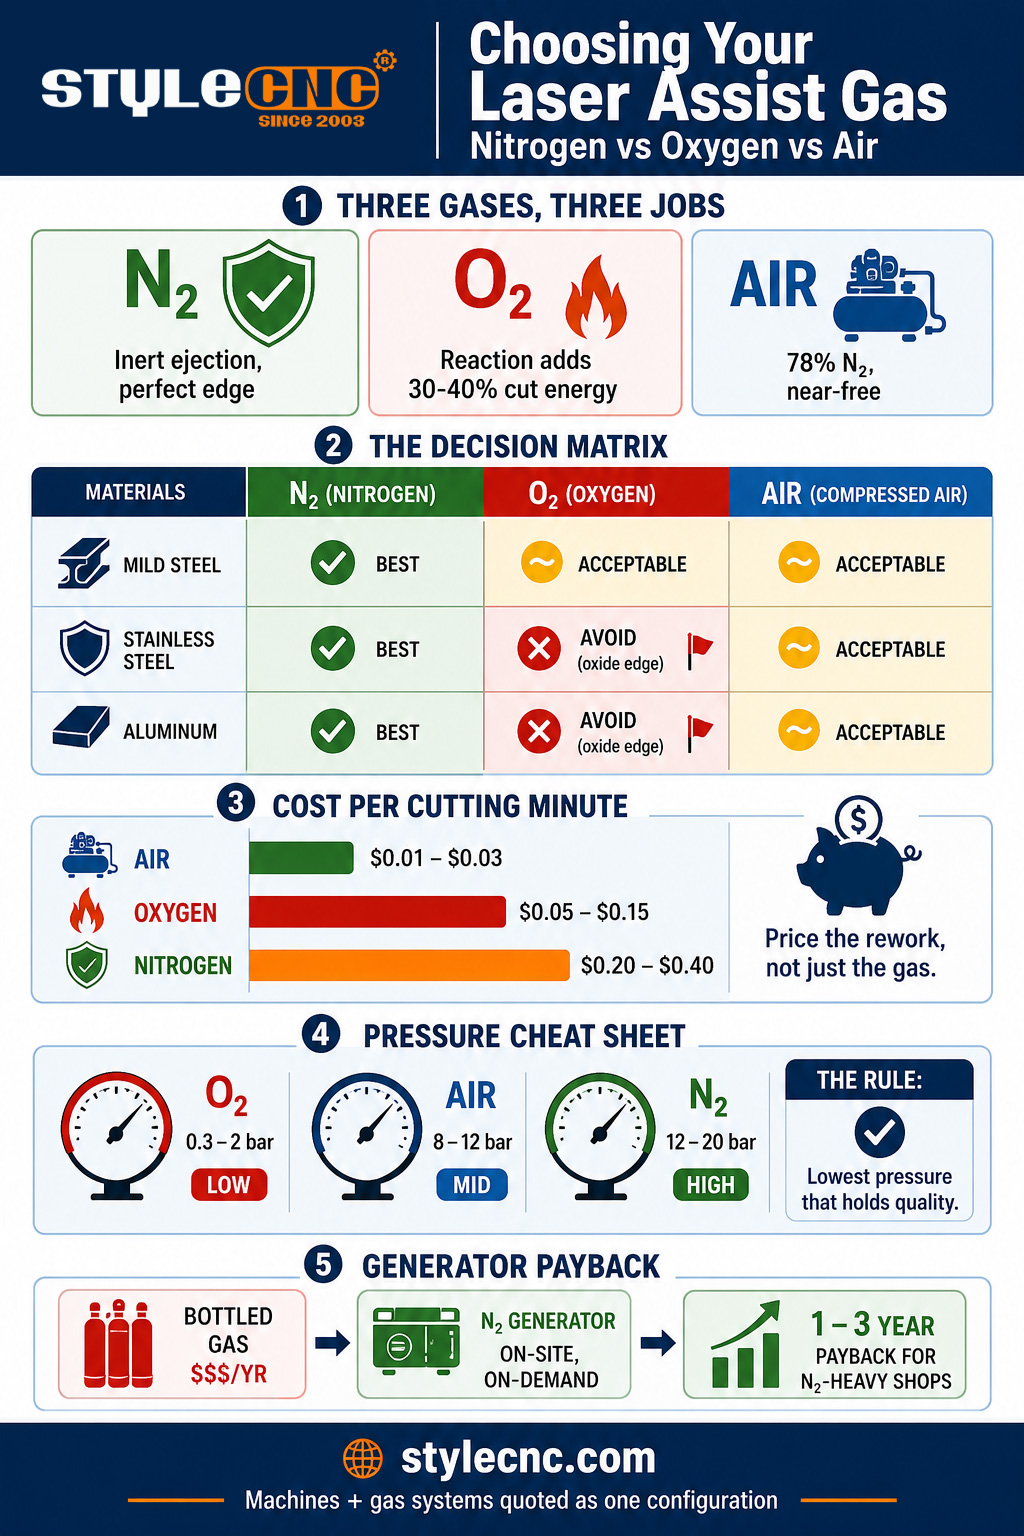
Na uhlíkovú oceľ s hrúbkou nad 6 mm používajte kyslík, kde jeho exotermická reakcia dodáva energiu na rezanie pri nízkom tlaku a nízkych nákladoch. Na nehrdzavejúcu oceľ, hliník a akúkoľvek hranu, ktorá musí byť bez oxidov a pripravená na zváranie, používajte dusík pri tlaku 12 až 20 barov. Na tenkú až stredne mäkkú oceľ a nekozmetické práce používajte sušený stlačený vzduch bez obsahu oleja, kde jeho takmer nulové náklady prevyšujú mierne oxidovanú hranu.
Asistenčný plyn vykonáva dve úlohy. Mechanicky vytláča roztavený kov z rezu predtým, ako opäť stuhne, od čoho závisí najmä kvalita hrany. Chemicky buď rez zásobuje, alebo ho chráni: kyslík reaguje s horúcim železom a prispieva približne 30 až 40 percentami celkovej energie rezania uhlíkovej ocele, zatiaľ čo dusík zostáva inertný a zanecháva reznú plochu presne takú, akú vytvoril lúč. Vzduch, ktorý pozostáva zo 78 percent dusíka a 21 percent kyslíka, vytvára zriedenú verziu oboch naraz. Každé rozhodnutie o výbere je kompromisom medzi týmito chemickými zložkami a ich veľmi odlišnými nákladmi.
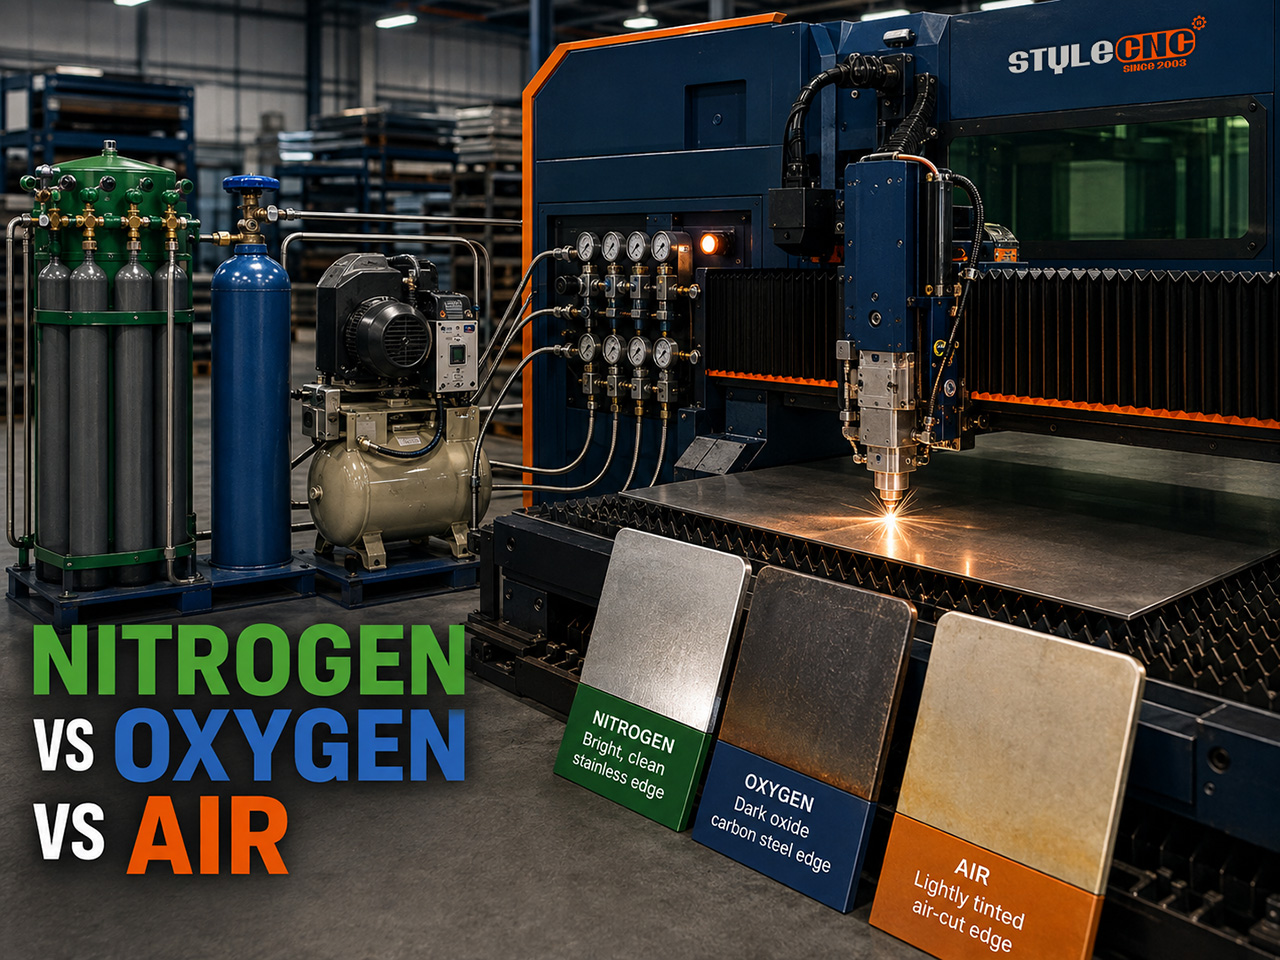
Porovnanie: Kvalita hrany, rýchlosť, tlak a náklady
V tabuľke nižšie sú porovnané 3 plyny na základe faktorov, ktoré rozhodujú o skutočnom nákupe a cenovej ponuke. V riadku Meranie je uvedený základ, takže čísla sú porovnateľné a nie sú vágne ako v brožúre.
| faktor | Dusík | Kyslík | Stlačený vzduch |
|---|---|---|---|
| Meranie | Typické výrobné nastavenia pre vlákno s výkonom 1 až 6 kW, plech s hrúbkou 1 až 12 mm | Rovnaký základ, zameranie na uhlíkovú oceľ | Rovnaký základ, sušený vzduch bez obsahu oleja |
| Rezací mechanizmus | Iba vyhadzovanie inertnej taveniny | Exotermická reakcia pridá 30 k 40% rezanej energie | Zriedené oba (78 % N2, 21 % O2) |
| Prevádzkový tlak | 12 na 20 | 0.3 na 2 | 8 až 12 barov (zvýšený na ~17) |
| Tok plynu | 300 až 500+ l/min | 20 až 60 l/min | Kompresorové, vysoký objem |
| Cena za minútu rezania | 0.20 až 0.40 $(0.60+ vysoký tlak) | $0.05 na 0.15 | 0.01 až 0.03 $(elektrina) |
| Okraj z mäkkej ocele | Lesklý, bez oxidov, pripravený na zváranie | Rýchle rezanie, tmavá oxidová vrstva | Svetlý oxidový odtieň, dobrý vzhľadom na cenu |
| Okraj z nehrdzavejúcej ocele | Lesklý, pripravený na lakovanie a zváranie (štandard) | Kontaminovaná hrana oxidu chrómu; vyhnite sa | Mierne žltnutie; prijateľné nekozmetické |
| Hliníková hrana | Čisté, pripravené na eloxovanie (štandard) | Tvrdý oxid, drsná hrana; vyhnúť sa | Prijateľný tenký plech so sivým odtieňom |
| Rýchlostný znak | Najrýchlejší na tenkých plechoch, obmedzený výkon na hrubých plechoch | Najrýchlejší na hrubej uhlíkovej oceli | Takmer dusík na tenkých meračoch |
| Najlepšie pre | Nerezové, hliníkové, kozmetické a zváracie práce | Uhlíková oceľ 6 mm a viac | Tenká až stredne mäkká oceľ, vysokoobjemová práca s nízkym rozpočtom |
Nerezová oceľ si zaslúži vlastné varovanie. Pri reznej teplote reaguje aj stopové množstvo kyslíka s chrómom v nehrdzavejúcej oceli a zanecháva kontaminovaný oxidový okraj, ktorý odpudzuje farbu a poškodzuje zvary. Preto dusík nie je pri nehrdzavejúcej oceli preferenciou, ale štandardom, a preto poctivé porovnanie nákladov zahŕňa aj prepracovanie: drahý dusík je lacný v porovnaní s výrobcami, ktorí brúsia oxidáciu z tisícok držiakov.
Matematika nákladov na diel
Vypočítajte čísla na betónovom diele: konzola s časom rezania 60 sekúnd v 2 mm plechu, odhadovaná cena 1 000 kusov.
✓ KyslíkPri cene 0.05 až 0.15 $za minútu rezania pridáva plyn približne 0.05 až 0.15 $na diel, alebo 50 až 150 $naprieč dĺžkou. Okraj nesie vrstvu oxidu, ktorú je potrebné pred zváraním alebo práškovým lakovaním očistiť.
✓ DusíkPri cene 0.20 až 0.40 $za minútu plyn pridáva 0.20 až 0.40 $na diel, 200 až 400 $na jeden chod. Hrana je upravená tak, ako je narezaná: žiadny krok odhrotovania a odmasťovania, priamo na zváranie alebo nanášanie náteru. Ak by odstránenie oxidu stálo čo i len 20 sekúnd práce na diel, dusík vyhráva v celkovom výpočte napriek vyššiemu tlaku plynu.
✓ Stlačený vzduchPri cene elektriny kompresora 0.01 až 0.03 $za minútu pridáva plyn 0.01 až 0.03 $na diel, teda 10 až 30 $na chod, po jednorazovej investícii 5 000 až 20 000 $do bezolejového kompresora, sušičky a filtračnej sústavy. Pre diely z mäkkej ocele, ktoré sa aj tak natierajú, ide o spodnú hranicu nákladov v tomto odvetví.
Rozsah opäť mení odpoveď. Dvojzmenná prevádzka, ktorá znižuje spotrebu dusíka, môže ročne spáliť šesťcifernú sumu plynu vo fľašiach alebo vo veľkom, čo je klasické zdôvodnenie pre generátor dusíka na mieste; pri tejto spotrebe sa investícia zvyčajne vráti za 1 až 3 roky. A vyhnite sa pasci čistoty: pomocný plyn nepotrebuje na prácu s mäkkou oceľou laboratórnu čistotu 5-9 a platenie zaň sú peniaze vyhodené cez trysku.
Tlak asistenčného plynu podľa hrúbky
Nastavenie tlaku sa riadi materiálom a plynom, pričom v prípade dusíka stúpa s hrúbkou a v prípade kyslíka klesá s hrúbkou. Počiatočné okná pre prácu s vláknovým laserom:
| Materiál a hrúbka | Plyn | Štartovací tlak |
|---|---|---|
| Mäkká oceľ 1 až 6 mm | Vzduch alebo dusík | 8 až 12 barov (vzduch) / 10 až 14 barov (N2) |
| Mäkká oceľ 6 až 20 mm | Kyslík | 0.5 až 2 bary, klesá so zvyšujúcou sa hrúbkou |
| Nerezová oceľ 1 až 6 mm | Dusík | 10 na 16 |
| Nerezová oceľ 6 až 12 mm | Dusík | 16 až 20 barov, väčšia tryska |
| Hliník 1 až 6 mm | Dusík (alebo vzduch, riedky) | 12 na 16 |
| Hliník 6 až 12 mm | Dusík | 16 až 20 barov, negatívne zaostrenie |
2 spotrebiteľské návyky chránia rozpočet. Používajte najnižší tlak, ktorý zachováva kvalitu okraja, pretože prietok a náklady prudko rastú s tlakom a priemerom trysky. A udržiavajte trysky vycentrované a prispôsobené hrúbke: nesprávne zarovnaná alebo nadrozmerná tryska môže spôsobiť dvojciferné výdavky za hodinu bez toho, aby sa akokoľvek zlepšil rez.
Plyn je jedným z niekoľkých vstupov, ktoré určujú konečnú kvalitu rezu; Sprievodca faktormi výkonu vláknového laseru pokrýva interakciu tlaku so zaostrením, odstupom trysky a rýchlosťou a CO2 referenčné parametre laserového rezania obsahuje podrobnosti o nastaveniach pre CO2 platformy, kde platia rovnaké 3 plyny.
Prispôsobenie plynového systému stroju
Stratégia plynu je konfiguračné rozhodnutie, nie dodatočná myšlienka. Práca s nehrdzavejúcou oceľou s vysokým obsahom dusíka vyžaduje vysokotlakový plynový okruh, proporcionálny ventil a knižnicu trysiek, ktoré... laserový rezací stroj z nehrdzavejúcej ocele konfigurácia je postavená okolo. Dielne so vzduchotechnikou potrebujú kompresor, sušičku a filtráciu špecifikované so strojom, a nie dodatočne primontované. Povedzte to STYLECNC Spojte svoj mix materiálov a mesačné hodiny rezania a plynový systém, odporúčanie generátora verzus fľašového plynu a konfigurácia stroja sa vrátia ako jedna zosúladená cenová ponuka.
Často kladené otázky
Aký je rozdiel medzi dusíkom a kyslíkom pri rezaní laserom?
Kyslík sa podieľa na rezaní: exotermicky reaguje s horúcim železom a prispieva 30 až 40 percentami reznej energie na uhlíkovej oceli, a preto rýchlo reže hrubú mäkkú oceľ už pri tlaku 0.3 až 2 bary. Cenou je tmavá oxidová vrstva na hrane. Dusík je inertný a funguje čisto tak, že pri tlaku 12 až 20 barov vystrekuje taveninu, čím zanecháva lesklý, bezoxidový a zvárateľný okraj za niekoľkonásobok ceny plynu. Kyslík zvyšuje rýchlosť rezu na uhlíkovej oceli; dusík zvyšuje kvalitu hrany všade.
Dá sa rezať laserom stlačeným vzduchom?
Áno, a moderné dielne to robia čoraz častejšie. Sušený stlačený vzduch bez obsahu oleja s tlakom 8 až 12 barov (často zvýšeným na 17 barov) reže tenkú až stredne hrubú mäkkú oceľ, pozinkovanú oceľ a tenký hliník za približne 0.01 až 0.03 $za minútu rezania elektrinou, v porovnaní s 0.20 až 0.40 $pre dusík. Keďže vzduch obsahuje 21 percent kyslíka, zanecháva svetlý oxidový odtieň, takže je vhodný skôr pre lakované a nekozmetické diely ako pre nehrdzavejúcu oceľ pripravenú na zváranie. Vstupnou vstupenkou je správne špecifikovaný kompresor, sušička a filtračná súprava, zvyčajne za 5 000 až 20 000 USD.
Prečo je pre nehrdzavejúcu oceľ potrebný dusík?
Pretože kyslík chemicky kontaminuje hranu. Pri reznej teplote reaguje aj stopový kyslík s chrómom v nerezovej oceli a zanecháva oxidovú vrstvu, ktorá odpudzuje farbu a narúša integritu zvaru, čím sa každý diel mení na brúsny obrobok. Dusík udržiava rezanú plochu inertnú a lesklú, upravenú ako rezaná. Potrubie s vyšším obsahom plynu je takmer vždy lacnejšie ako potrubie na prepracovanie, ktoré eliminuje, a preto je dusík priemyselným štandardom pre nerezovú oceľ a nie prémiovou možnosťou.
Aký tlak pomocného plynu by som mal použiť?
Podľa materiálu a plynu: tlak kyslíka na uhlíkovej oceli je nízky, 0.3 až 2 bary, a s rastúcou hrúbkou klesá, pretože reakcia vykonáva prácu. Tlak dusíka je vysoký a stúpa s hrúbkou, približne 10 až 16 barov na tenkej nehrdzavejúcej oceli a hliníku, až do 16 až 20 barov s väčšími tryskami od 6 mm. Tlak vzduchu je 8 až 12 barov pre ľahkú mäkkú oceľ. Začnite v okne a potom nastavte najnižší tlak, ktorý zachováva kvalitu hrany, pretože spotreba a náklady s každým ďalším barom prudko stúpajú.
Kedy sa oplatí investovať do generátora dusíka?
Keď je spotreba stabilná a vysoká. Dusík vo fľašiach a vo veľkom množstve so sebou prináša náklady na objem plus prenájom nádrže, dopravu a straty z vyparovania; veľké dvojzmenné rezanie dusíkom môže len pri plyne presiahnuť šesťcifernú sumu ročne. Membránové generátory alebo generátory PSA na mieste to vymieňajú za kapitálový nákup a elektrinu s návratnosťou bežne stanovenou na 1 až 3 roky pre dielne používajúce dusík ako primárny plyn. Dielne s jednozmennou prevádzkou alebo prevádzkami s primárnym kyslíkom zvyčajne zostávajú na dodanom plyne.
Bottom Line
Výber pomocného plynu sa skracuje na 3 vety. Kyslík pre hrubú uhlíkovú oceľ, kde je reakcia voľná, čo zabezpečuje rezný výkon a oxidová hrana je prijateľná. Dusík všade tam, kde musí byť hrana upravená po rezaní: nehrdzavejúca oceľ, hliník, príprava zvarov a kozmetické práce. Vzduch všade tam, kde diel odpustí slabý oxidový odtieň a objem odmeňuje najlacnejší plyn v dielni. Stanovte cenu za prepracovanie, nielen za plyn, a správna odpoveď zvyčajne vypadne zo zoznamu dielov.
STYLECNC konfiguruje vláknové laserové rezačky s plynovým okruhom prispôsobeným práci, od rezačiek plechov s primárnym vzduchom až po vysokotlakový dusík systémy na rezanie nehrdzavejúcej ocelePošlite nám svoj mix materiálov a objemy, aby sme vám mohli vypracovať odporúčanie pre kombináciu stroja a plynu na základe vyššie uvedených výpočtov.