úvod
Tento článok poskytuje praktické rady o bezpečných pracovných postupoch pri používaní CNC frézok a CNC obrábacích centier a rezbárskych strojov s ručným/integrovaným podávaním. Je určený pre zamestnávateľov a iné osoby, ktoré majú kontrolu nad používaním týchto strojov. Tieto informácie budú užitočné aj pre obsluhu strojov.
História nehôd
Drevoobrábací priemysel má jednu z najvyšších mier nehôd spôsobených kontaktom s pohybujúcimi sa strojmi. Väčšina z nich je spôsobená kontaktom rúk alebo prstov obsluhy s rotujúcimi frézami. Analýza nehôd vyšetrovaných STYLECNC zistil, že najčastejšie príčiny boli:
1. nedostatočné alebo chýbajúce stráže;
2. nedostatočné alebo nedostatočné školenie operátorov.
Školenia a informácie
Je dôležité, aby bol stroj vybavený potrebnými bezpečnostnými prvkami a aby boli operátori stroja vyškolení na ich používanie a bezpečné vykonávanie prác, ktoré sa od nich očakávajú. Školenie je obzvlášť dôležité pre tých, ktorí sa podieľajú na údržbe, nastavovaní a čistení, aby sa zabezpečilo, že tieto činnosti budú vykonávané bezpečným spôsobom. Nikto by nemal mať dovolené pracovať na drevoobrábacom stroji, pokiaľ nepreukázal spôsobilosť. Je vhodné, aby boli kompetentní prevádzkovatelia písomne splnomocnení zodpovednou osobou (riaditeľom, vedúcim pracovníkom atď.). Toto bude potom súčasťou záznamov o tréningu. Každý, kto dohliada na používanie pracovného prostriedku, musí tiež absolvovať primerané školenie a operátori aj dozorcovia musia mať prístup k informáciám av prípade potreby aj k písomným pokynom.
Zákonné požiadavky
Zákonné požiadavky týkajúce sa používania týchto strojov sú obsiahnuté v Bezpečné používanie pri obrábaní dreva
strojov. Predpisy o poskytovaní a používaní pracovných prostriedkov z roku 1998 (PUWER), ktoré sa vzťahujú na drevoobrábacie stroje. Tento dokument poskytuje praktické rady o bezpečnom používaní drevoobrábacích strojov a zahŕňa poskytovanie informácií a školenia, ako aj aspekty stráženia a údržby.
Pri kúpe nového stroja by mal byť dodaný s vyhlásením o zhode a mal by mať označenie CE. Dizajnéri a výrobcovia musia spĺňať základné bezpečnostné požiadavky smernice o strojových zariadeniach a súvisiacich predpisov Európskeho združenia voľného obchodu (EZVO).
Posúdenie rizík
Existuje mnoho rôznych konštrukcií strojov s rôznym stupňom zložitosti. Všetky stroje by mali byť inštalované podľa špecifikácií výrobcu so správnym servisom. To by malo zahŕňať dostatočné odsávanie na odstránenie triesok a prachu. Nikdy stroj nijako neupravujte, pokiaľ ste sa najprv neporadili s výrobcom/dodávateľom a nedostali potvrdenie, že úprava nebude mať negatívny vplyv na bezpečnosť/integritu stroja. Každý stroj má svoje vlastné charakteristiky a konfiguráciu, ktoré by ste mali zohľadniť pri identifikácii nebezpečenstiev a posudzovaní rizík. Budete musieť zvážiť nasledujúce nebezpečenstvá:
1. vysunutie obrobku alebo frézy – pred spustením sa uistite, že sú zaistené;
2. kontakt s rotujúcimi nožmi a automatickými meničmi nástrojov (ak sú k dispozícii);
3. zachytávanie a drvenie spôsobené pohybom stolov alebo obrábacích hláv;
4. neočakávaný pohyb alebo spustenie spôsobené poruchami v riadiacom systéme;
5. nadmerná emisia hluku;
6. produkcia prachu a triesok;
7. automatické manipulačné a nakladacie zariadenia (ak sú namontované);
8. pneumatické a vákuové upínacie zariadenia (ak sú namontované);
9. bezpečné programovanie rýchlosti otáčania rezného nástroja a rýchlosti približovania kompatibilné so spracovávaným materiálom;
10. všetky nové programy by mali mať „skúšobnú prevádzku“ pri nízkej rýchlosti pre prípad akýchkoľvek chýb, aby sa predišlo kolíziám atď.
Obrázok 1a
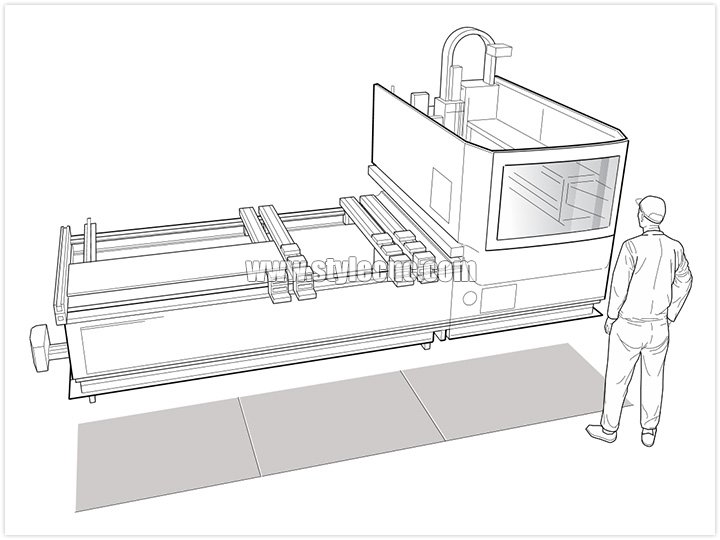
Malá horná/C-rámová CNC fréza s pevným krytom. Riziká vyplývajúce z akéhokoľvek nebezpečenstva pomliaždenia alebo zachytenia medzi pevnými a pohyblivými časťami stroja musia byť tiež kontrolované.
Obrázok 1b
Stroj s C-rámom/konzolovým ramenom s nárazníkmi citlivými na tlak.
CNC routery a CNC obrábacie centrá
CNC routery a CNC obrábacie centrá majú 2 hlavné kategórie:
1. C-rám/konzolové rameno/nadzemné;
2. Rám portálu (portál/bránka).
C-rám/konzolové rameno/nad hlavou
Tieto stroje, niekedy označované ako horné frézky, majú jednu alebo multifunkčnú hlavovú jednotku namontovanú na C-ráme/konzolovom ramene, ktoré sa buď pohybuje po stole, alebo zostáva nehybné, kým sa pracovný stôl pohybuje pod ním, pozri obrázky 1a, b a c.
Obrázok 1c
Stroj s C-rámom/konzolovým ramenom s bezpečnostnými rohožami.
Rám portálu (portál/bránka)
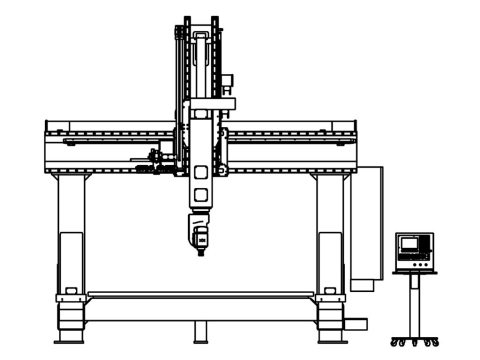
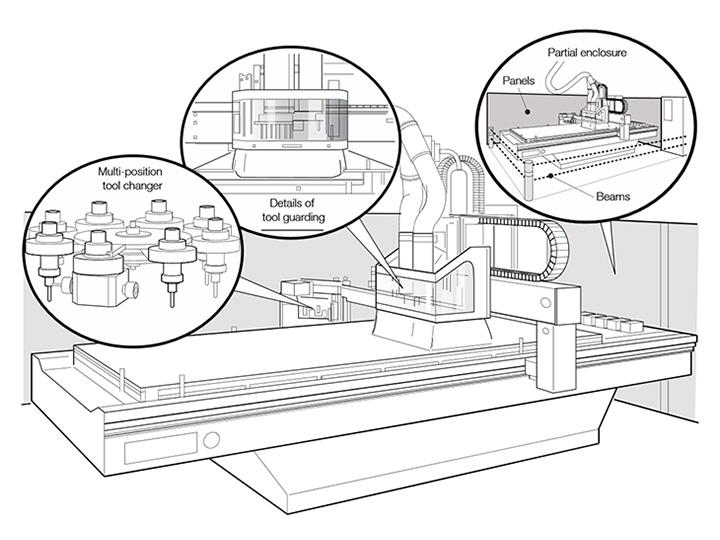
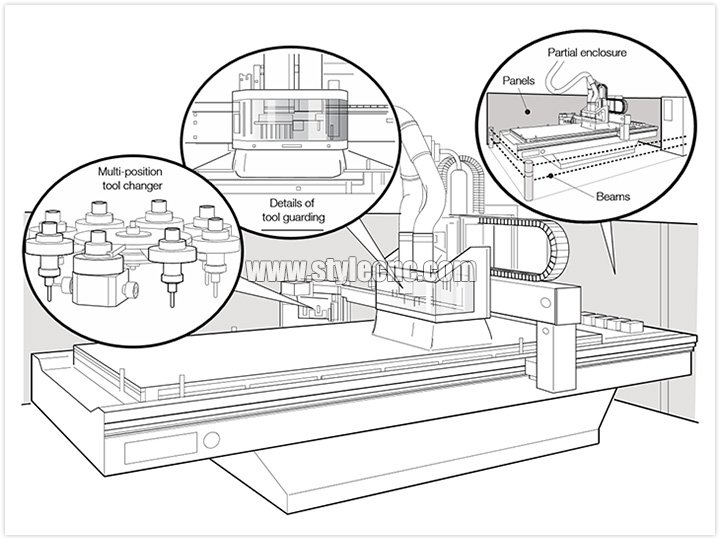
Tieto stroje majú jednu alebo multifunkčnú hlavovú jednotku namontovanú na portálovom ráme (portálový/bránkový stĺp), ktorý sa môže pohybovať po pracovnom stole alebo zostať nehybný, kým sa pracovný stôl pohybuje pod ním, pozri obrázok 2.
Obrázok 2
Portálový (portálový/brankový rám) stroj s čiastočným krytom a svetelnou závorou.
Aplikácie CNC obrábacích centier môžu zahŕňať frézovanie, vertikálne a horizontálne vŕtanie, drážkovanie a tvarovanie. Všetky sú obsluhované viacpolohovým meničom nástrojov namontovaným vedľa hlavnej jednotky alebo umiestneným na ráme stroja, pozri obrázok 2. Je dôležité, aby sa použil správny nástroj vhodný pre stroj a aplikáciu. Nástroje by sa tiež mali udržiavať v dobrom stave.
Väčšina strojov pracuje v 3 osiach X a Y (horizontálny pohyb) a Z (vertikálny pohyb). Niektoré stroje majú zariadenie na prevádzku s vertikálnou a horizontálnou rotačnou osou (5-osové stroje) a všetky tieto osi bude potrebné vziať do úvahy pri hodnotení rizika. To je dôležité najmä pre zber prachu a triesok a trajektóriu vymrštených úlomkov odpadu z obrobku.
zabezpečenia
CNC routery môžu byť chránené rôznymi pevnými krytmi, ale všetky bezpečnostné vzdialenosti by mali spĺňať normy. Ak má používateľ demontovať pevné ochranné kryty na účely údržby alebo čistenia atď., ich upevňovacie systémy by mali zostať pripevnené k ochrannému krytu alebo k stroju, keď je ochranný kryt odstránený, napr. musia byť pripevnené skrutkami, ktoré zostanú pripevnené k ochrannému krytu.
Ako sa však riadiace systémy na smerovačoch vyvinuli z manuálneho riadenia na CNC, miera zásahov operátora počas procesu obrábania sa znížila. Pridanie automatického nakladacieho a vykladacieho zariadenia a automatickej výmeny nástrojov ďalej znížilo potrebu blízkeho priblíženia sa k oblasti rezu. To umožnilo výrobcom prijať ochranné metódy, ktoré sa líšia od prísneho stráženia tradične používaného na starších ručne ovládaných strojoch.
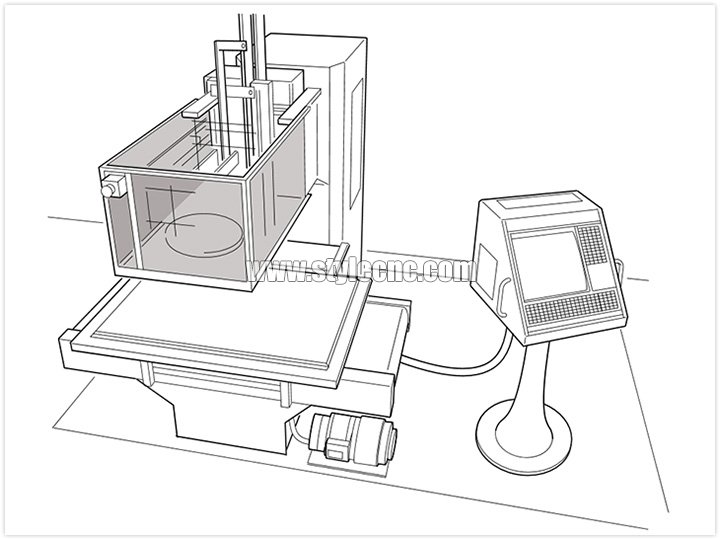
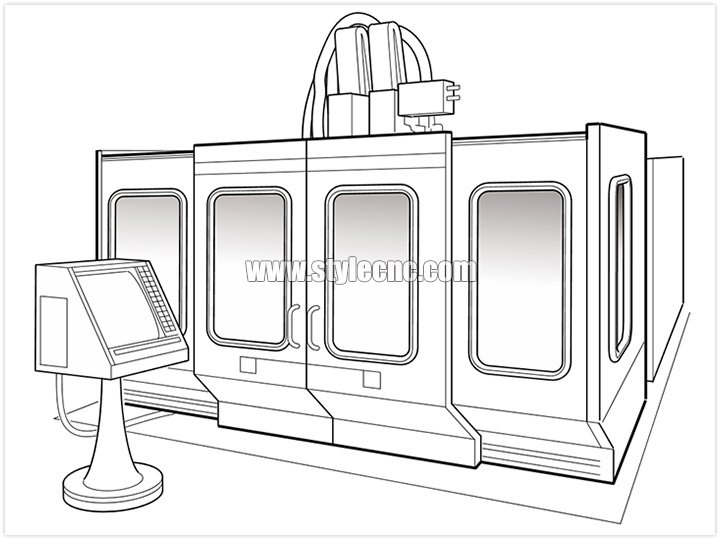
Na veľkých strojoch je bežnou praxou zabrániť prístupu do oblasti rezu počas procesu obrábania krytom, pozri obrázok 3. Účelom krytu je zabrániť:
1. prístup do nebezpečnej zóny;
2. vysunutie časti nástroja;
3. akékoľvek nebezpečenstvo pomliaždenia alebo zachytenia medzi pevnými a pohyblivými časťami stroja.
Obrázok 3
CNC obrábacie centrum vo vnútri plného krytu.
Prístup do krytu sa zvyčajne vyžaduje pre:
1. nakladanie alebo vykladanie obrobku;
2. čistenie, nastavovanie alebo nastavovanie;
3. výmena nástroja.
Ak je potrebný vstup do uzavretého priestoru, mal by to byť cez zablokované dvere, ktoré zabránia prístupu, keď sa nože a iné nebezpečné časti pohybujú. Akékoľvek použité blokovacie zariadenia by mali spĺňať normy. Požiadavky na kryt zahŕňajú:
1. zabezpečenie ochrany do minimálne 1.8 m od úrovne podlahy;
2. sú vyrobené z nárazuvzdorných materiálov schopných pojať vymrštené obrobky alebo súčasti strojov;
3. mať zvukové alebo vizuálne varovanie (napr. žlté svetlo) o blížiacom sa štarte;
4. zariadenie na núdzové zastavenie (vo vnútri krytu), ktoré v prípade potreby zastaví spustenie; ■ mať ovládacie zariadenie na resetovanie blokovania dverí, ktoré vyhovuje normám. Toto by malo byť umiestnené mimo krytu, ale v polohe, ktorá umožňuje jasný výhľad dovnútra. Nemal by byť dosiahnuteľný zvnútra krytu;
5. s funkciami na zníženie hluku tam, kde stroje produkujú hladiny hluku vyššie ako 85 dB(A).
Namiesto úplného krytu možno použiť iné ochranné opatrenia, ako napríklad:
1. čiastočné kryty so svetelnými závorami/lúčmi alebo bez nich (obrázok 2);
2. nárazníky citlivé na tlak (obrázok 1b);
3. rohože citlivé na tlak (obrázok 1c).
Výber zvolených ochranných opatrení bude závisieť od posúdenia výrobcu/konštruktéra, aby sa zabezpečilo splnenie základných bezpečnostných požiadaviek smernice o strojových zariadeniach a súvisiacich predpisov Európskeho združenia voľného obchodu (EZVO).
Ak existujú nejaké otvory, mali by sa použiť závesy na ochranu pred rizikom vymrštenia častí nástrojov alebo častí obrobku. Preto by mali byť schopné prejsť nárazovou skúškou, ktorá udrží 100 g projektil pri zásahu rýchlosťou 70 m/s.
Ak je potrebný zriedkavý prístup, napríklad len pri údržbárskych prácach, možno použiť pevný ochranný kryt (obrázok 1a). Toto platí za predpokladu, že boli prijaté potrebné opatrenia na zabránenie náhodnému spusteniu počas práce na stroji (pozri časť „Údržba“).
Súčasťou stroja by malo byť aj účinné lokálne odsávanie (LEV), ktoré je súčasťou stroja na odstraňovanie prachu a triesok.
brzdenie
Vreteno(-á) nástroja by malo byť vybavené automatickou elektrickou brzdou, aby sa zastavilo do desiatich sekúnd.
Mechanizmus výmeny nástrojov
V niektorých prípadoch kryt pre oblasť rezania zabráni kontaktu s meničom nástrojov. V iných prípadoch môže byť zásobník nástrojov oddelený od oblasti obrábania a má vlastné prístupové dvierka. Takéto prístupové dvierka by mali byť prepojené s meničom nástrojov a ak je prístup k frézam, mali by byť prepojené aj s nimi. Počas manuálnej výmeny nástrojov by nemalo existovať riziko otáčania držiaka nástrojov pri vkladaní alebo vyberaní nástrojov. Na indexovanie držiaka nástrojov použite buď ovládacie prvky „hold-to-run“ (podržanie pre spustenie), alebo jednokrokové závesné ovládacie prvky (pozri tiež „Prepínač voľby režimu“).
údržba
Všetky bezpečnostné zariadenia by mala v pravidelných intervaloch kontrolovať vhodne vyškolená a kompetentná osoba (osoba s potrebnými zručnosťami, znalosťami a skúsenosťami). Pritom by sa malo zohľadniť, ako často sa stroj používa, ako aj odporúčania dodávateľa alebo výrobcu. Zaznamenajte si podrobnosti o všetkých kontrolách údržby a inšpekciách, a najmä o všetkých identifikovaných činnostiach a potvrdenie o ich vykonaní.
Niektoré údržby môžu vyžadovať, aby bol stroj bezpečne izolovaný, aby sa zabránilo náhodnému spusteniu. Bezpečné elektrické oddelenie znamená, že elektrická energia je vypnutá a existujú aj vhodné opatrenia, ktoré zabezpečia, že zostane vypnutá. Je potrebné zabrániť neúmyselnému opätovnému zapojeniu – napríklad prerušením 3-fázy mechanickými prostriedkami a uzamykacím zariadením.
Prepínač voľby režimu
Ak sú stroje konštruované na prevádzku počas nastavovania s deaktivovanými pohyblivými blokovanými ochrannými krytmi a/alebo ochrannými zariadeniami, musí byť k dispozícii prepínač voľby režimu na výber medzi prevádzkovým režimom obrábania a nastavovania. V režime nastavenia stroja, ak sú pohyblivé kryty otvorené a/alebo ochranné zariadenia deaktivované, akýkoľvek nebezpečný pohyb by mal byť možný len vtedy, keď je splnených niekoľko požiadaviek vrátane:
1. otáčanie vretena a pohyb po jednej osi sú riadené ovládacím/umožňujúcim zariadením pridržaním chodu;
2. pohyb jednej osi by mal byť obmedzený na rýchlosť 2 m/min alebo na krok 10 mm;
3. ak je k dispozícii rotácia nástroja, mala by byť obmedzená na maximálne 300 otáčok/min a rotácia nástroja by sa mala zastaviť o menej ako 2 otáčky po uvoľnení ovládača pozastavenia chodu.
Ovládacie zariadenia so zastavením chodu a zariadenia umožňujúce pohyby nástroja alebo osí by mali byť umiestnené na hlavnom ovládacom paneli a/alebo na mobilnej súprave ovládacích prvkov pripojenej k stroju pevným káblom alebo bezdrôtovo (ak je k dispozícii).
Ručné/integrované rezbárske stroje
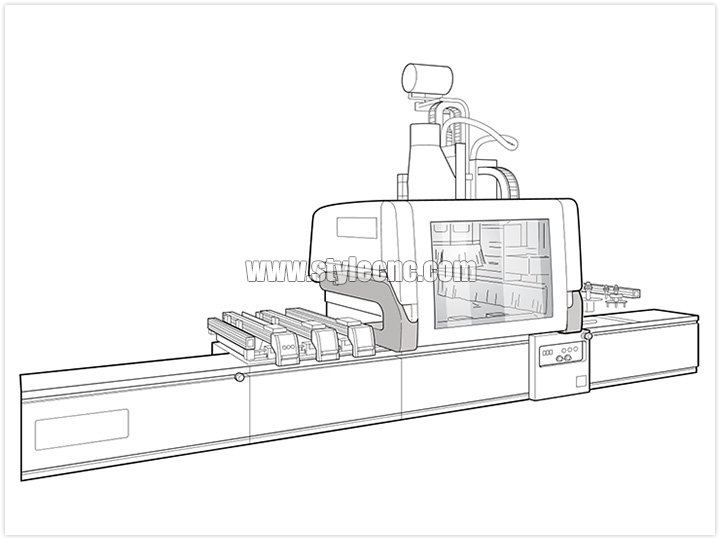
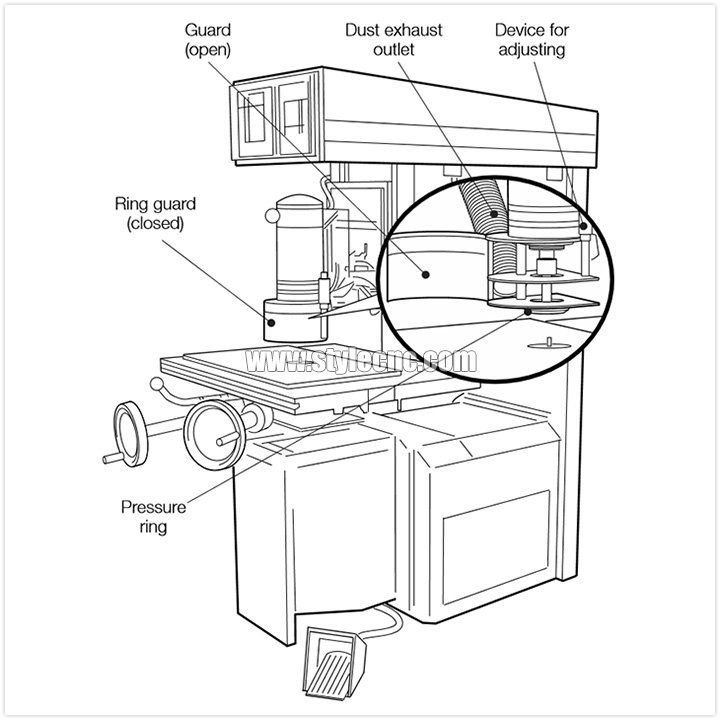
Sú to stroje typu horné/C-rám s jedným nástrojovým vretenom/pracovnou hlavou umiestnenou nad stolom. Stôl sa môže pohybovať až v 3 smeroch (X, Y a Z). Rýchlosť chodu sa môže meniť od 6000 ot./min do 24 000 ot./min. Obrobok sa normálne privádza do stroja v smere opačnom k smeru vretena nástroja. To môže byť buď manuálne, ako na niektorých starších strojoch, pozri obrázok 4, alebo s integrovaným systémom podávania obrobku, kde je obrobok držaný a ovládaný mechanicky počas operácie obrábania.
Stráženie náradia
Ochranný prsteň
Obrázok 4
Manuálne ovládaná horná/C-rámová fréza s kruhovým krytom s možnosťou výmeny nástroja.
Mal by byť namontovaný nastaviteľný a samozatvárací krúžok, ktorý zabráni prístupu k náradiu zhora a zo strán. Kryt prstenca by mal počas obrábania spočívať na obrobku a jeho spodná plocha by mala zostať rovnobežná so stolom. Môže byť vyrobený buď z jedného kusu, alebo pozostávať z prítlačného krúžku v kombinácii s obopínajúcim ochranným krytom, ktorý umožňuje výmenu nástroja, napr. pomocou nezablokovaného sklopného krytu, ktorý je možné manuálne uzamknúť v zatvorenej polohe, pozri obrázok 4. Aby sa minimalizovalo riziko vymrštenia, prstencový kryt by mal na obrobok pôsobiť silou medzi 50 N a 150 N.
Vnútorný priemer prstencového krytu by mal umožniť montáž nástroja s najväčším priemerom, pre ktorý je stroj určený. Ak však maximálny priemer nástroja presahuje 80 mm, mali by existovať aspoň 2 kruhové chrániče s rôznymi vnútornými priemermi. Kruhový chránič by mal mať pripojenie na miestne odsávacie vetranie a mal by byť vyrobený z:
■ oceľ s hrúbkou steny minimálne 1.5 mm;
■ ľahká zliatina s hrúbkou steny minimálne 3 mm;
■ polykarbonát s hrúbkou steny najmenej 3 mm;
■ iný plastový materiál, ktorý má rázovú húževnatosť aspoň rovnakú alebo lepšiu ako 3 mm polykarbonát;
■ liatina s hrúbkou steny minimálne 5 mm.
Podpera prstencového krytu Podpera prstencového krytu by mala umožňovať jej automatický pohyb s hlavou vretena a umožňovať, aby jej spodná plocha bola nastavená paralelne so stolom bez ohľadu na polohu stola. Malo by tiež umožňovať nastavenie krytu prstenca tak, aby zohľadňoval maximálnu dĺžku nástroja, pre ktorý je stroj určený. Nastavenie by malo byť možné bez pomoci nástroja.
brzdenie
Vreteno nástroja by malo byť vybavené automatickou elektrickou alebo mechanickou brzdou, aby sa zastavilo do desiatich sekúnd.
Tooling
Akékoľvek frézy používané na jednovretenových rezbárskych strojoch s ručným/integrovaným podávaním, ktoré majú priemer väčší ako 16 mm, musia byť typu s obmedzením triesky.