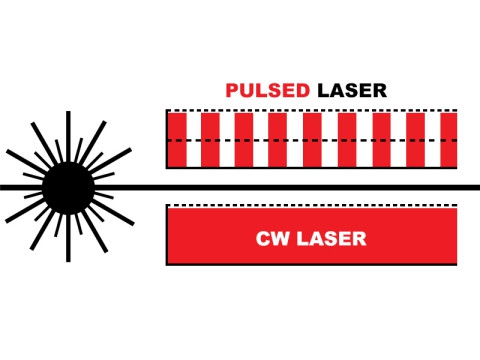
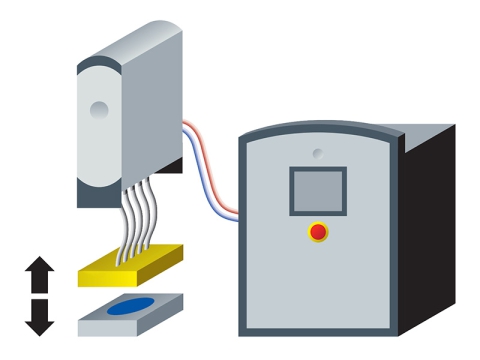
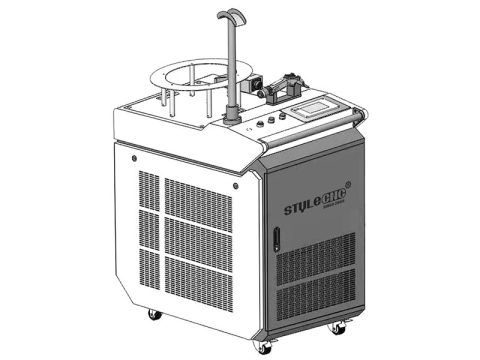
3D robotický laserový zvárací stroj je nový typ metódy zvárania, ktorý sa v súčasnosti bežne používa. The 3D robotická laserová zváračka sa skladá z 2 častí: "zvárací pracovný stôl" a "zváracie robotické rameno". The 3D laserový zvárací robot spája vyžarovaný laserový lúč do optického vlákna a potom pomocou paralelného lúča zaostrí na produkt a vykoná nepretržité zváranie. Kontinuita svetla pri zváraní robí skutočný efekt zvárania silnejším a zvarový šev je rafinovanejší a krajší.
3D robotický laserový zvárací stroj môže dosiahnuť praktické efekty, ako je vysoká rýchlosť zvárania, malá deformácia a žiadne bubliny. Súčasne počas procesu zvárania 3D laserový zvárací robot môže používať bezkontaktné laserové zváranie na neprístupných častiach produktu, čo je flexibilnejšie a pohodlnejšie pri prevádzke a používaní; Okrem toho je zváračka vybavená aj a CCD kamerový monitorovací systém v reálnom čase, ktorý umožňuje lepšie polohovanie zvárania. Presnosť uľahčuje pozorovanie rozloženia energie v mieste zvárania počas procesu zvárania, čo výrazne zlepšuje krásu zváraného produktu; V rovnakom čase, 3D robotická laserová zváračka môže tiež pomôcť podnikom dosiahnuť automatizáciu výroby a môže tiež spracovať a vyrobiť viacero laserových lúčov súčasne, aby sa dosiahla hromadná výroba produktov.
Zváranie lietadiel
Použitie zváraných integrálnych trupových panelov namiesto tradičných nitovaných trupových panelov môže výrazne znížiť w8 komponentov, znížiť výrobné náklady a zlepšiť efektivitu výroby. Preto sa stalo jedným z vývojových trendov vo výrobe veľkých civilných lietadiel. Pretože dvojité laserové zváranie má výraznejší vplyv na zníženie w8 na dlhú priehradovú konštrukciu poťahu a zároveň má lepšiu priestorovú dostupnosť pre zložité komponenty, dostalo sa mu rozsiahlej pozornosti. V súčasnosti letecké výrobné spoločnosti, ako napríklad Airbus, prijali technológiu výroby laserom zváraných integrálnych trupových panelov na mnohých svojich modeloch. Technológia výroby založená na zváraní pre integrálne trupové panely však predstavuje jednu z ťažkostí v súčasnej technológii výroby civilných lietadiel. V súčasnosti má nová technológia zvárania hliníkových zliatin pre trupové panely pri konštrukcii veľkých osobných lietadiel svoje vlastné charakteristiky z hľadiska vyrobiteľnosti.
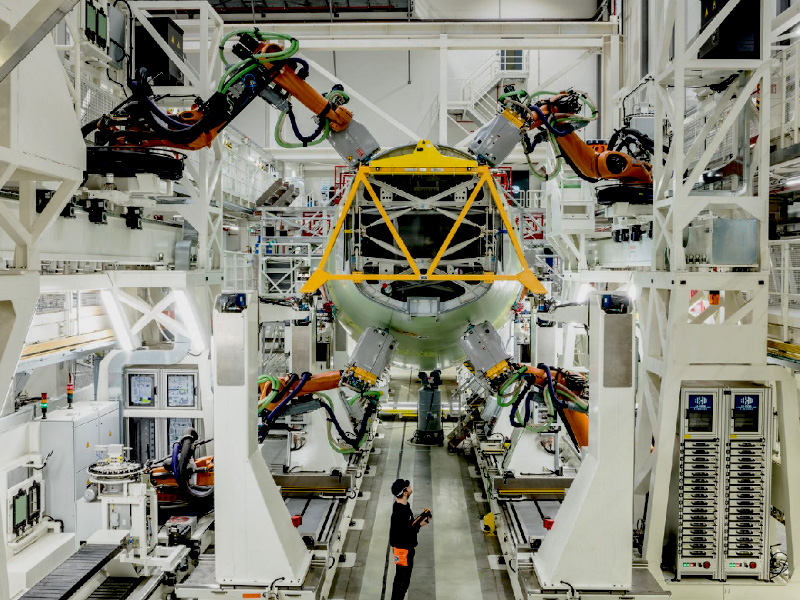
Laserový zvárací robot pre zváranie lietadiel
Roboty sa používajú v rôznych odvetviach vďaka svojej vysokej opakovateľnosti, dobrej spoľahlivosti a silnej použiteľnosti. V súčasnosti je výrobný proces leteckých produktov stále náročný na prácu, komplikované postupy a zlé pracovné podmienky, doplnený o veľké množstvo nástrojov a ručnú výrobu. Nedostatok automatizovanej výrobnej kapacity sa stal prekážkou obmedzujúcou zlepšenie spoľahlivosti a výrobnej kapacity zbraní a vybavenia. V ére energicky sa rozvíjajúceho letectva má aplikácia priemyselných robotov v automatizovanej výrobe v leteckých výrobných podnikoch veľký význam pre transformáciu a modernizáciu podnikových výrobných modelov a zlepšenie pokročilých výrobných kapacít zariadení. Zváranie je dôležitým článkom vo formálnom procese výroby leteckých produktov. Úloha, ktorú tu zohrávajú zváracie roboty, je mimoriadne dôležitá.
Prehľad laserovej zvárateľnosti hliníkovej zliatiny
Od narodenia 1 laserové zváracie zariadenie v roku 1960 sa technológia laserového zvárania rýchlo rozvinula. V roku 1965 bol vyvinutý rubínový laserový zvárací stroj na zváranie hrubovrstvových komponentov. V roku 1974 bol vo Ford Motor Company postavený prvý 1-osový laserový stroj na spracovanie na svete, portálový laserový zvárací stroj. Neskôr spoločnosť Ford Motor Company v Spojených štátoch vyvinula výrobnú linku na laserové zváranie. Dnes sa laserové generátory použiteľné na zváranie vyvinuli z 5. generácie CO2 plynové lasery až po pevnolátkové lasery YAG, ako aj najnovšie vláknové lasery. Najväčšou výhodou laserového zvárania je sústredenie jeho energie, výsledkom čoho je veľký pomer strán zvarového spoja a malá deformácia zvárania. S neustálym zlepšovaním kvality laserového lúča sa laserové zváranie stalo vyspelou metódou zvárania, ktorá sa široko používa v rôznych oblastiach národného hospodárstva a národnej obrany.
Hliníková zliatina má nízku hustotu, dobrú odolnosť proti korózii, vysokú odolnosť proti únave, vysokú špecifickú pevnosť a špecifickú tuhosť a je ideálnym materiálom pre letecké konštrukcie. V posledných rokoch, aj keď sa novým materiálom, ako sú zliatiny titánu a kompozitné materiály, venuje v leteckom a kozmickom priemysle značná pozornosť, vďaka rade výhod, akými sú bohaté zdroje, vynikajúci výkon, ľahké spracovanie a nízka cena hliníka a neustále nové tepelné spracovanie tradičných hliníkových zliatin Vývoj a vznik nových hliníkových zliatin (ako sú zliatiny hliníka a lítia), je možné predvídať, že aplikácia hliníkových zliatin bude mať v budúcnosti v leteckých konštrukciách stále nenahraditeľné výhody. Preto sa technológia zvárania hliníkových zliatin stala dôležitým technickým kľúčom. Použitie technológie laserového zvárania na pripojenie leteckých komponentov z hliníkovej zliatiny má mnoho výhod, ako je veľký pomer hĺbky zvaru k šírke, malá zóna ovplyvnená teplom zvárania, malá deformácia zvárania a vysoká rýchlosť zvárania. Avšak laserové zváranie hliníkovej zliatiny má určité technické ťažkosti.
Podrobný popis schémy laserového zvárania pre trupový panel veľkých osobných lietadiel
Pri laserovom zváraní komponentov dlhého nosníka plášťa trupu veľkého osobného lietadla môže byť dĺžka jedného zvaru väčšia ako 4 m. Zároveň, keďže plášť a dlhý nosník sú veľmi tenké, stabilita procesu zvárania môže byť účinne zachovaná výrobou zvárania. Jeden z kľúčov k úspechu. V tomto riešení sú súčasne zvarené duálne laserové lúče na oboch stranách vnútornej strany kože. Aby sa zachovala integrita vonkajšieho plášťa, proces zvárania nemôže preniknúť do kože a štruktúra v tvare T nemusí príliš zdôrazňovať pomer strán. Kľúčom je vytvorenie súvislého, bezchybného a vysokovýkonného zvarového spoja. Preto je potrebné zachovať stabilitu malých otvorov a roztaveného bazéna počas zvárania hlbokou penetráciou laserom.
Posudzuje sa najmä z 2 hľadísk: Na jednej strane z hľadiska záruky zváracieho náradia a zariadení je potrebné zachovať vysoko presné upínanie a laserové zaostrovanie a centrovanie a zachovať vysokú opakovateľnosť pohybu zváracieho stroja. 3D Robotický laserový zvárací stroj na ovládanie zváracej hlavy. Presnosť určovania polohy a presnosť určovania polohy trajektórie, ak je to potrebné, použite vhodný systém sledovania; na druhej strane, kvôli dobrej tekutosti tekutej hliníkovej zliatiny, nízkemu povrchovému napätiu, zlej stabilite roztaveného bazéna, zároveň je ionizačná energia hliníka nízka a proces zvárania je ľahký. Plazma je náchylná na prehrievanie a expanziu a tiež vedie k zlej stabilite zvárania. Preto by sa mal výskum vykonávať z pohľadu zváracej metalurgie.
1. Hliníková zliatina má veľmi vysokú počiatočnú povrchovú odrazivosť pre laserové lúče (nad 90% pre CO2 lasery a blízko 80% pre YAG lasery), ktorý vyžaduje väčší výkon lasera pred vytvorením roztaveného kúpeľa;
2. Vplyvom viacerých faktorov, ako je metalurgia a technológia, je laserové zváranie hliníkovej zliatiny náchylnejšie na tvorbu pórov;
3. Hliníková zliatina je typická eutektická zliatina a je náchylnejšia na horúce trhliny v podmienkach rýchleho tuhnutia laserového zvárania;
4. Prispôsobivosť medzery laserového zvárania je malá a presnosť montáže zvaru je vysoká;
5. Zliatina hliníka má veľký koeficient lineárnej rozťažnosti, ktorý ľahko vytvára deformáciu zváraním;
6. Tepelná vodivosť hliníkovej zliatiny je veľká, doba chladenia je krátka a metalurgická reakcia roztaveného bazéna je nedostatočná, čo môže ľahko spôsobiť chyby;
7. Kvapalná hliníková zliatina má dobrú tekutosť, nízke povrchové napätie a zlú stabilitu roztaveného bazéna.
Technológia laserového zvárania je najefektívnejšou metódou zvárania hliníkových zliatin v leteckom priemysle
Technológia laserového zvárania je stále jednou z najefektívnejších metód zvárania hliníkových zliatin v oblasti letectva. S neustálymi experimentmi a výskumom laserové zváranie postupne ukázalo svoj dobrý procesný výkon a mechanické vlastnosti po zváraní. V porovnaní s tradičným zváraním TIG a zváraním MIG má laserové zváranie vlastnosti vysokej kvality zvárania, vysokej presnosti a vysokej rýchlosti. V súčasnosti je to jedna z najrýchlejšie sa rozvíjajúcich a najviac skúmaných metód. V posledných rokoch mnoho medzinárodných vedeckých výskumníkov vykonalo veľa výskumov v oblasti laserového zvárania hliníkovej zliatiny a postupne vytvorilo spoľahlivejšiu technológiu laserového zvárania hliníkovej zliatiny.
V porovnaní s tradičnými nitovanými stenovými panelmi trupu majú nástenné panely trupu na zváranie laserom zjavné efekty redukcie w8, môžu zlepšiť výkon spojovacích častí a majú výhody zníženia výrobných nákladov a zlepšenia efektívnosti výroby. Avšak problémy koncentrácie napätia a deformácie spôsobené laserovým zváraním nie sú prítomné v procese nitovania. Proces laserového zvárania panelu trupu veľkého osobného lietadla je zložitý proces zvárania s veľkými rozmermi, malou hrúbkou a viacerými zvarovými švami a proces jeho deformácie je veľmi komplikovaný.
Raketové zváranie
Motor je srdcom rakety a drsné pracovné podmienky kladú prísne požiadavky na štruktúru raketového motora. Oblasť tela dýzy musí odolať nárazom a silným vibráciám prúdu vzduchu z koncového plameňa a rýchlosť vysokorýchlostného prúdu presahuje 4 Mach. Vzdialenosť medzi vnútornou a vonkajšou vrstvou časti predĺženia dýzy je len 1mm, čo je dvojitá obloha ľadu a ohňa: nízkoteplotné palivo pod -100 ℃ prúdi vnútri medzivrstvy a nadzvukové zadné plamene nad 3000 ℃ mimo medzivrstvy. Medzivrstva musí odolať desiatkam až stovkám atmosferických tlakových rázov a silných vibrácií nimi spôsobených; séria prísnych požiadaviek predstavuje obrovskú výzvu pre kvalitu zvárania motora.
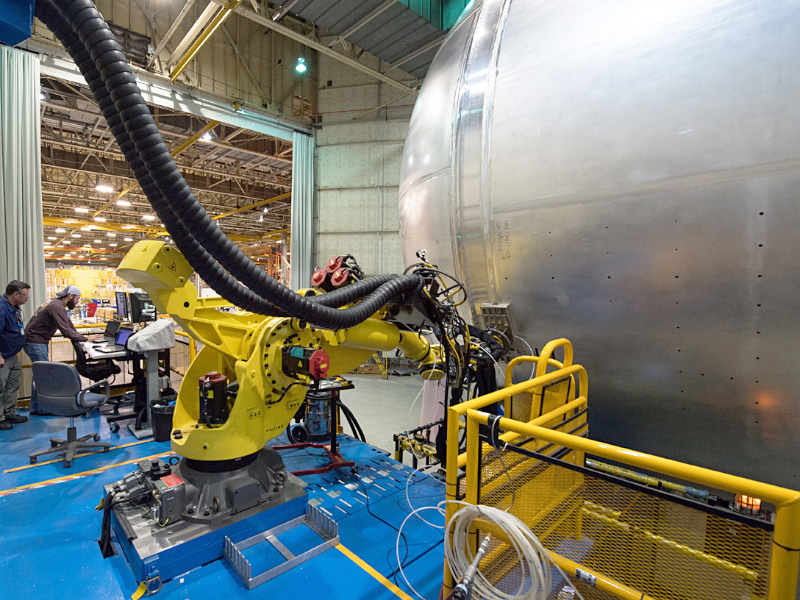
Laserový zvárací robot pre raketové zváranie
3D robotický laserový zvárací stroj má mnoho výhod ako metóda zvárania telesa raketového motora a predĺženia trysky. Tradičná časť rozšírenia trysky raketového motora je rozdelená na: typ regeneratívneho chladenia, typ radiačného chladenia, typ chladenia výfukových plynov, ablačný typ studeného vzduchu. Vákuové spájkovanie je konvenčná metóda zvárania pre sendvičové regeneračné chladiace trysky frézovacích drážok. Táto metóda má priemernú pevnosť zvaru a komplikované prevádzkové postupy. Zváranie je potrebné vykonávať vo vákuovom prostredí. Automatizácia procesu zvárania je náročná a vyžaduje pomerne vysokú technickú úroveň operátorov. Vysoká a výrobný cyklus je dlhý a výrobné náklady sú vysoké. Po analýze a demonštrácii je laserové zváranie 1. voľbou pre zváranie sendvičovej štruktúry regeneračnej chladiacej dýzy frézovacej drážky. Má mnoho výhod, ako je krátky výrobný cyklus, vysoký stupeň automatizácie a nízke environmentálne požiadavky. Môže výrazne skrátiť vývojový cyklus dýzy raketového motora (stlačiteľná na 10 hodín), znížiť výrobné náklady dýzy, čím sa efektívne znížia náklady na štart rakety.