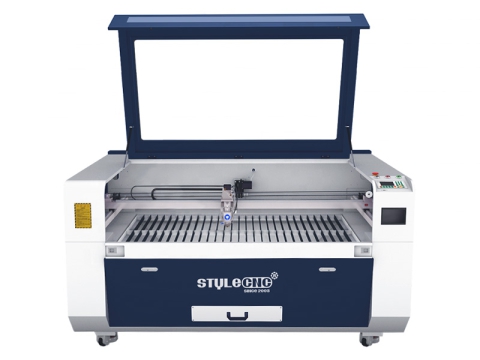
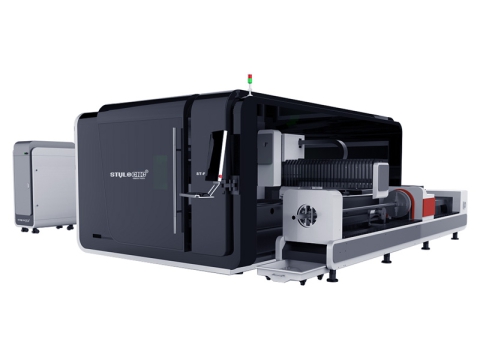
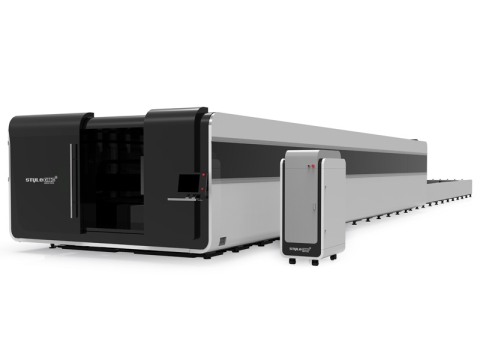
CO2 & Fibre Combo laserový rezací stroj na kov a drevo
Toto video ukazuje, že CO2 a vláknový kombinovaný laserový rezací stroj z STYLECNC reže uhlíkovú oceľ, nehrdzavejúcu oceľ, 20mm akryl, a 6mm dreva.
Toto video predstavuje najlepší a najdostupnejší vláknový laserový rezací stroj ST-FC3015E na výrobu plechu s možnosťami výkonu od 1000W na 3000W.
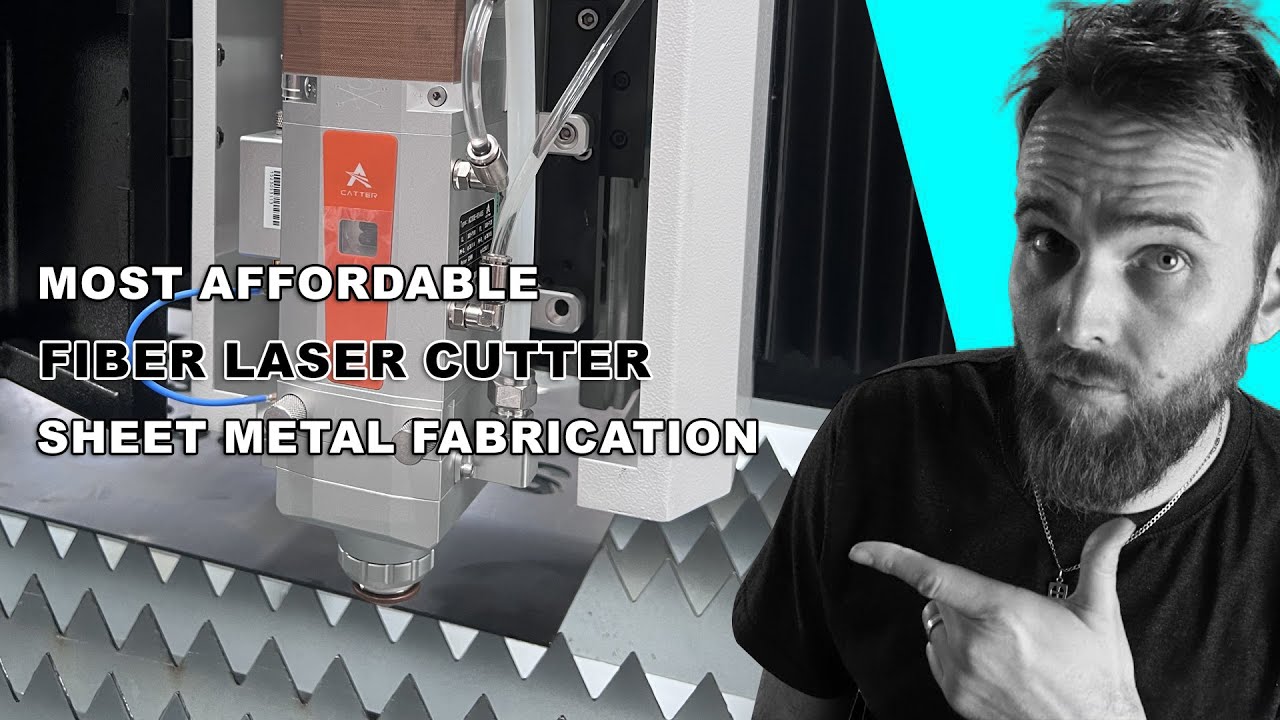
To uvidíš STYLECNCNajlepší a najdostupnejší stroj na rezanie vláknovým laserom ST-FC3015E reže plechy rôznych hrúbok, najlacnejšia CNC vláknová laserová rezačka kovov prichádza s možnosťami výkonu vláknového lasera o 1000W, 1500W, 2000W a 3000W na rezanie plechov z nehrdzavejúcej ocele, uhlíkovej ocele, mäkkej ocele, železa, hliníka, mosadze a medi.
Riadiaca jednotka CNC automatizuje celý proces rezania bez manuálneho zásahu. Či už ide o rýchlosť alebo presnosť, plazmové rezačky a rezačky vodným lúčom a stroje na rezanie drôtom nedokážu rezať tak dobre, ako rezajú.
Z hľadiska ochrany životného prostredia je to „zelený“ a ekologický nástroj na rezanie kovov a takmer žiadne iné rezačky kovov sa jeho schopnostiam nevyrovnajú.
Ak hľadáte nízke náklady laserová rezačka plechu, toto by bola skvelá voľba za prijateľnú cenu. Môžete si vybrať cenovo dostupnú RECI generátor vláknového laseru alebo Raycus laserový zdroj z Číny s životnosťou viac ako 10 000 hodín.
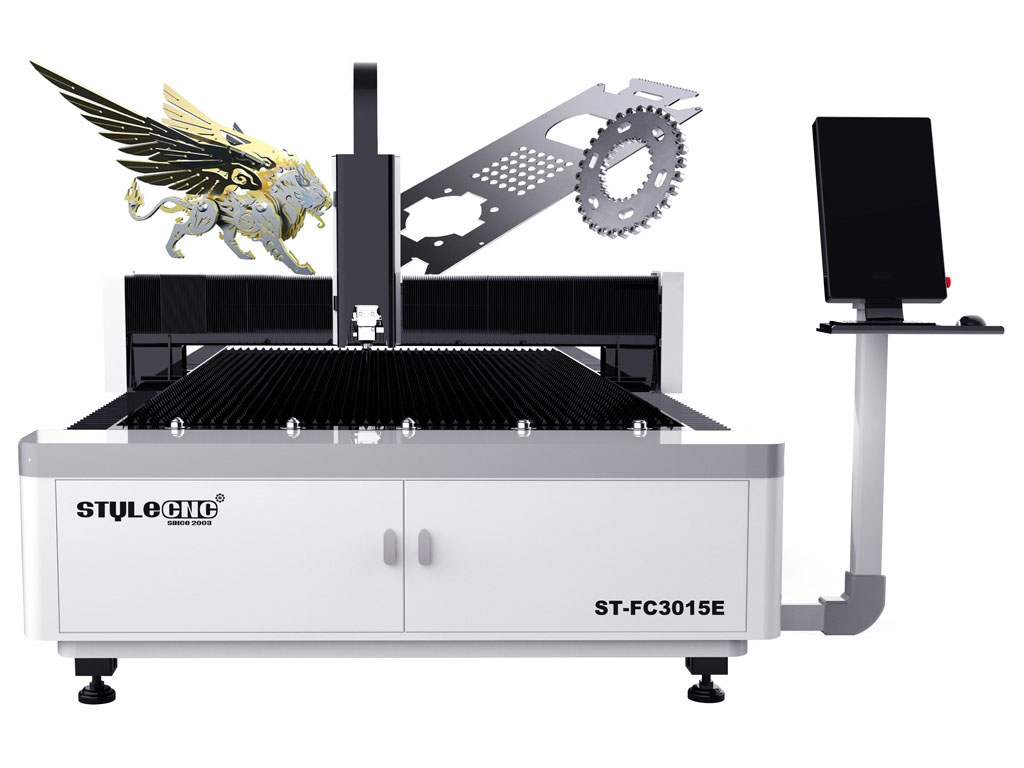
Jednou z najčastejších obáv kupujúcich, ktorí prvýkrát hodnotia cenovo dostupnú rezačku s vláknovým laserom, ako je... ST-FC3015E je pochopenie skutočnej hrúbkovej kapacity rôznych kovov. S 1000W laserový zdroj, očakávajte čisté rezy cez uhlíkovú oceľ s hrúbkou 3–4 mm s použitím kyslíkového asistenčného plynu a až 2mm nehrdzavejúca oceľ s dusíkom. Postupne sa 1500W rozširuje kapacitu uhlíkovej ocele na približne 6mm a nehrdzavejúca oceľ do 3 mm, zatiaľ čo 2000W a 3000W konfigurácie posúvajú tieto limity ďalej na 10–16mm uhlíková oceľ a 6–10mm nehrdzavejúca oceľ.
Hliník a reflexné kovy ako mosadz a meď vyžadujú pomocný plyn dusíka a starostlivú kalibráciu zaostrenia, aby sa predišlo poškodeniu spätným odrazom. 1500W rukoväte jednotky 2mm hliník pohodlne, zatiaľ čo 3000W dosahuje približne 8mmPre podniky, ktoré plánujú spracovávať rôzne druhy a hrúbky kovov, je potrebné preskúmať celú škálu vláknové laserové rezacie stroje pomáha prispôsobiť výkon lasera vášmu špecifickému mixu materiálov a objemu výroby.
Video zdôrazňuje, že plazmové rezačky a vodné lúče nedokážu dosiahnuť kvalitu rezu s vláknovým laserom na tenkých až stredne hrubých plechoch a skúsenosti z dielní na fórach CNCZone a Practical Machinist to neustále potvrdzujú. Vláknové lasery vytvárajú šírku rezu 0.1 – 0.3 mm v porovnaní s 1 – 3 mm pri plazme, čo sa priamo premieta do menšieho množstva odpadu materiálu a presnejšieho ukladania dielov. Kvalita hrán je pri vlákne výrazne čistejšia, čo často eliminuje sekundárne dokončovacie operácie, ako je odhrotovanie a brúsenie, ktoré plazmovo rezané diely zvyčajne vyžadujú.
Prevádzkové náklady sú ďalším rozhodujúcim faktorom. Vláknové lasery spotrebujú podstatne menej elektriny za hodinu rezania ako plazmové systémy a náklady na spotrebný materiál (trysky, šošovky) sú v priebehu času nižšie ako pri plazmových elektródach a ochranných kelímkoch. Pre dielne, ktoré v súčasnosti používajú... CNC plazmová rezačka na plech a vzhľadom na možnosť modernizácie prináša prechod na základný vláknový laser merateľné zlepšenia v presnosti, povrchovej úprave hrán a nákladoch na diel pri kovoch pod... 10mm tučný.
Maximalizácia návratnosti cenovo dostupnej rezačky vláknovým laserom zahŕňa optimalizáciu 3 kontrolovateľných faktorov nákladov: spotreba pomocného plynu, účinnosť vkladania a presnosť parametrov rezania. Pomocný plyn kyslík je výrazne lacnejší ako dusík a umožňuje rýchlejšie rezanie uhlíkovej ocele, hoci na hrane zanecháva vrstvu oxidu. Dusík vytvára hrany bez oxidu, ktoré sú nevyhnutné pre nehrdzavejúcu oceľ a hliník, ale stojí viac za hodinu. Zladenie typu plynu s požiadavkami na materiál a povrchovú úpravu zabraňuje zbytočným výdavkom.
Inteligentný softvér na vkladanie usporiada diely tak, aby sa minimalizoval odpad z plechov, pričom sa často získa o 10 – 15 % viac použiteľného materiálu na plech v porovnaní s manuálnym rozvrhovaním. Nastavenie optimálnej polohy zaostrenia, rýchlosti rezania a tlaku plynu pre každú hrúbku materiálu eliminuje nutnosť opracovania v dôsledku otrepov, trosky alebo neúplných rezov. Pre operátorov pracujúcich s laserový stroj na rezanie kovov platforma dokumentujúca overené sady parametrov pre každý druh materiálu vytvára opakovane použiteľnú knižnicu rezania, ktorá urýchľuje nastavenie úlohy a zlepšuje konzistentnosť naprieč výrobnými sériami. Dielne, ktoré sa okrem plechov zaoberajú aj prácou s rúrami a potrubnými systémami, môžu preskúmať stroje na rezanie rúr vláknitým laserom konsolidovať operácie pod jednou technologickou platformou.
A: A. 1000W na 1500W Vláknový laser je minimum pre spoľahlivú výrobu plechov. 1500W, môžete znížiť na 6mm uhlíkovej ocele a 3 mm nehrdzavejúcej ocele pri komerčne dosiahnuteľných rýchlostiach. Nižšie 1000W, rýchlosť rezania výrazne klesá, čo ho robí nepraktickým pre dávkovú prácu.
A: Obaja sú renomovaní čínski výrobcovia laserových zdrojov. Raycus ponúka dlhšie skúsenosti v aplikáciách rezania vláknovým laserom s životnosťou presahujúcou 100 000 hodín. RECI ponúka konkurencieschopné ceny so spoľahlivým výkonom. Pri výbere by ste mali zohľadňovať dostupnosť miestnych služieb a záručné podmienky, a nie len značku.
A: Áno, ale s preventívnymi opatreniami. Moderné lacné vláknové lasery s ochranou proti spätnému odrazu dokážu rezať hliník s hrúbkou až 2 – 3 mm pri 1500WMeď a mosadz vyžadujú nižšie rýchlosti a dusík. Pred rezaním vysoko reflexných materiálov sa vždy uistite, že váš stroj má antireflexné ochranné prvky.
A: Na dosiahnutie rýchlejšieho rezania uhlíkovej a mäkkej ocele použite kyslík. Na dosiahnutie čistých hrán bez oxidov použite dusík na nehrdzavejúcu oceľ, hliník a mosadz. Stlačený vzduch môže nahradiť dusík na tenších materiáloch pod 2mm kde vzhľad hrany nie je kritický.
A: Štandardný vláknový laser 3015 (stôl 3 m x 1.5 m) vyžaduje približne 6m x 3 m podlahovej plochy vrátane prístupu pre obsluhu, chladiacej jednotky a elektrickej skrinky. Na strane vstupu je potrebný dodatočný priestor na nakladanie materiálu a manipuláciu s plechmi.
A: Otrepy na spodnej hrane zvyčajne vznikajú v dôsledku nesprávnej polohy zaostrenia, nedostatočného tlaku plynu alebo nadmernej rýchlosti rezania vzhľadom na hrúbku materiálu. Znížte bod zaostrenia mierne pod povrch materiálu, zvýšte tlak pomocného plynu a znížte rýchlosť o 10 – 15 %, aby ste dosiahli čistejšie hrany.
A: Pre dielne, ktoré spracovávajú viac ako 20 – 30 zákaziek na rezanie plechov mesačne, sa základný vláknový laser oplatí vďaka nižším nákladom na outsourcing, rýchlejšiemu spracovaniu a vynikajúcej kvalite hrán v porovnaní s plazmovým alebo manuálnym rezaním. Časový harmonogram návratnosti investícií pre rozpočet 1500W jednotka zvyčajne spadá do 12 až 18 mesiacov.
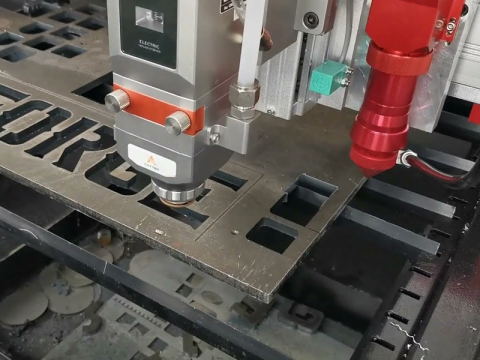
Toto video ukazuje, že CO2 a vláknový kombinovaný laserový rezací stroj z STYLECNC reže uhlíkovú oceľ, nehrdzavejúcu oceľ, 20mm akryl, a 6mm dreva.
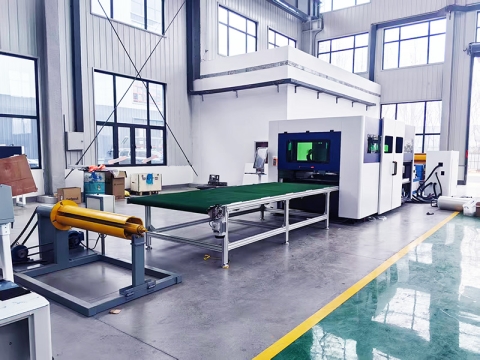
Tento laserový vysekávací systém s cievkou umožňuje výrobcom kovov nepretržite rezať diely z kovu cievky pomocou automatického podávača, čo umožňuje flexibilnú výrobu kovov.
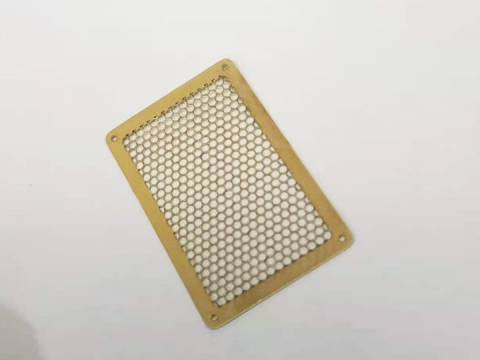
Malý vláknový laserový rezací stroj s rozmermi 1300 * 900mm Stôl je vybavený dvojitým guľôčkovým skrutkovým pohonom, ktorý zaisťuje vysokú presnosť a umožňuje použitie v priemysle rezania šperkov.